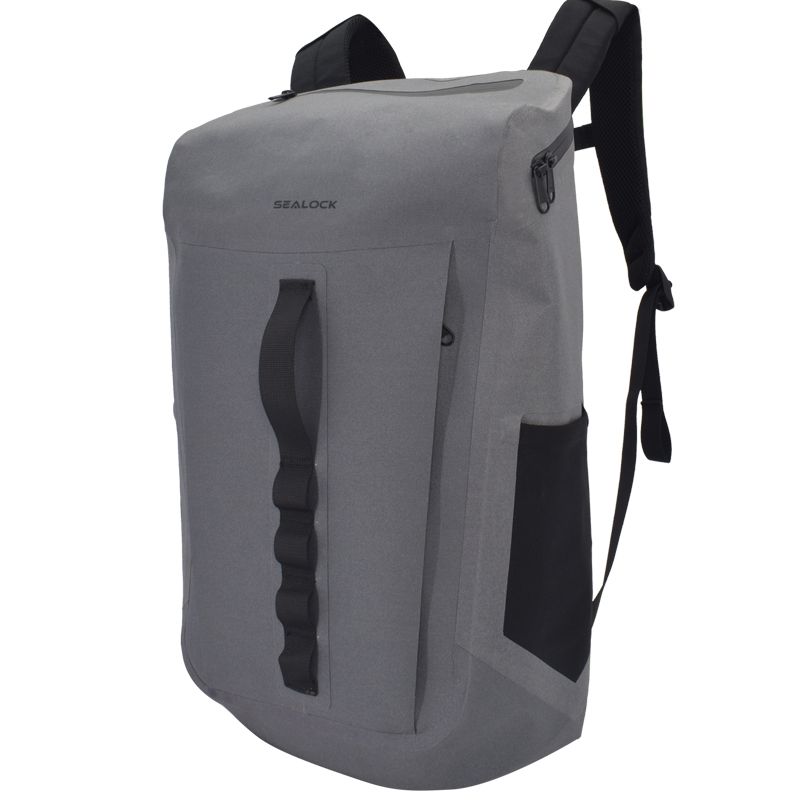
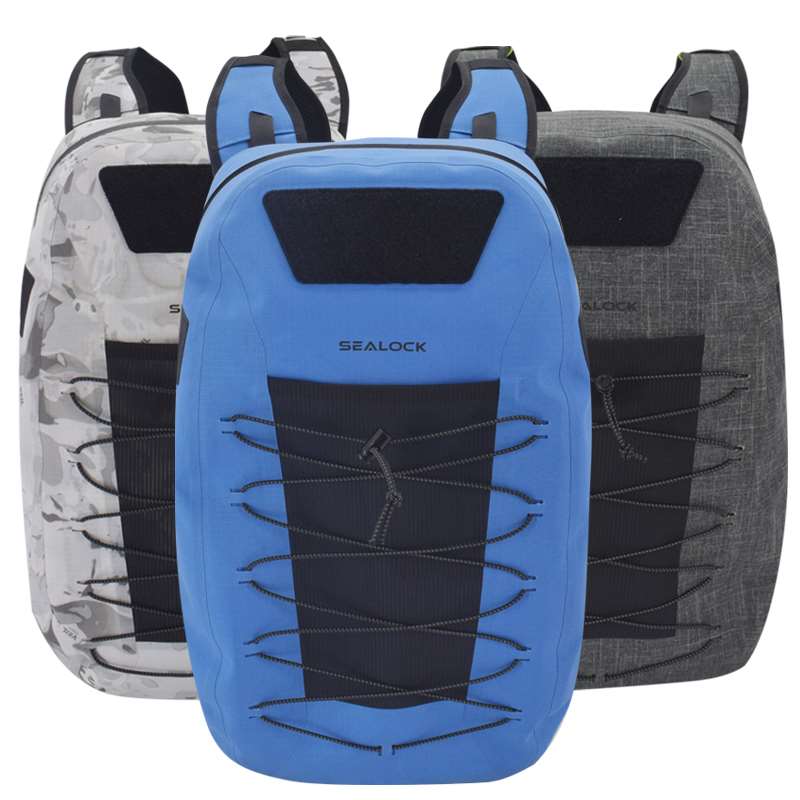
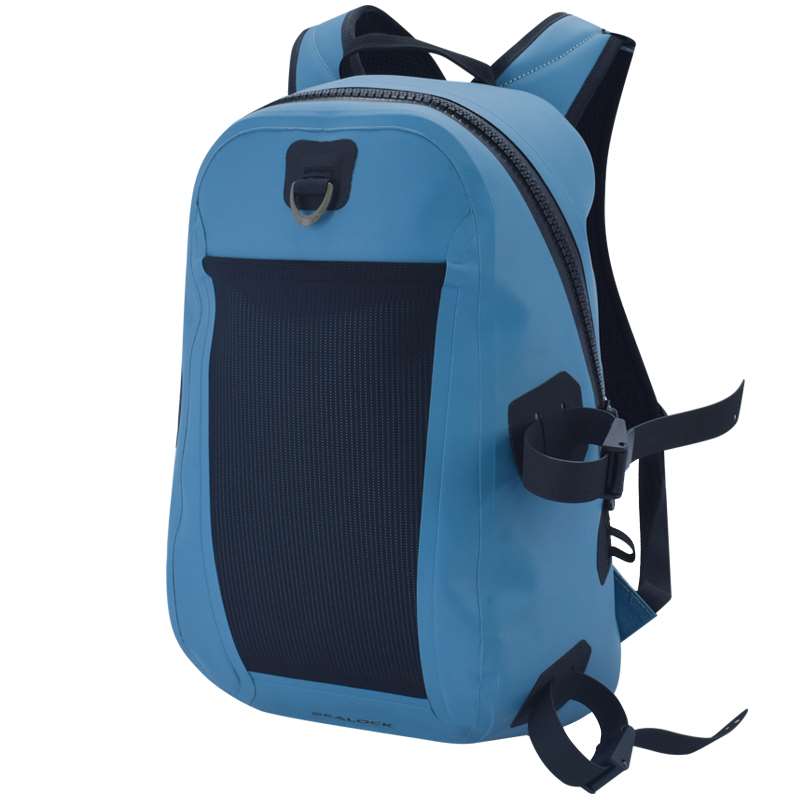
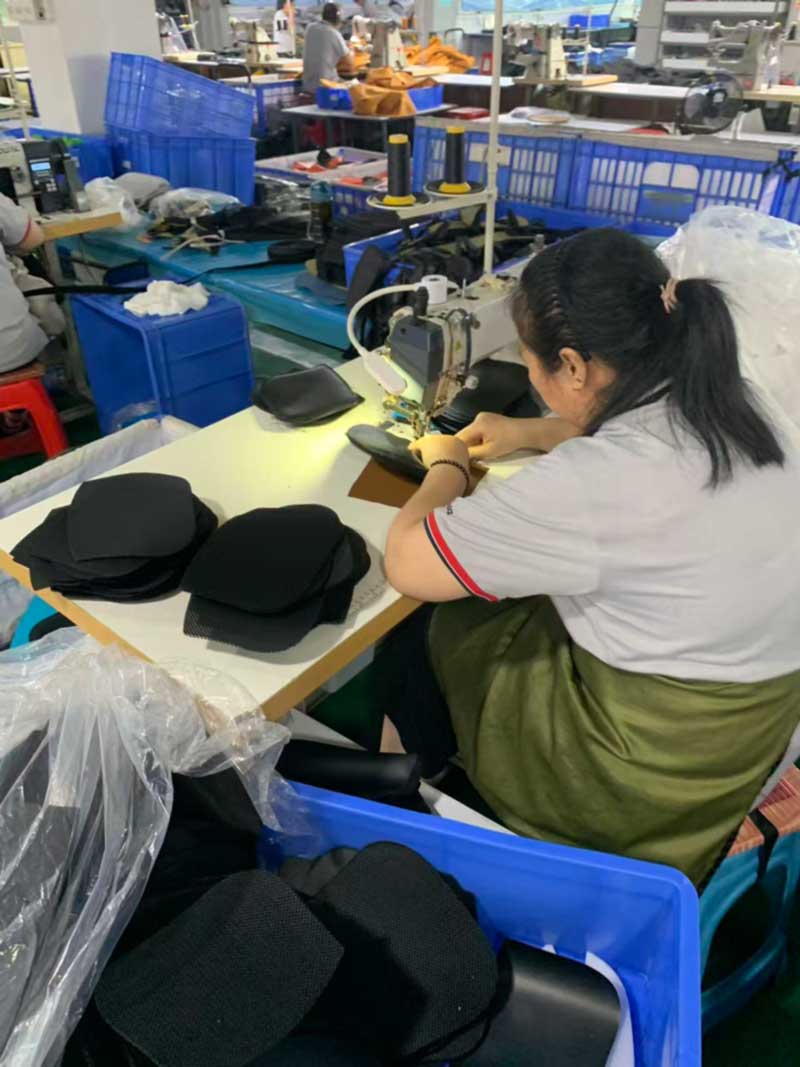
Sealock ist ein Hersteller und OEM-Lieferant von kundenspezifischen Fliegenfischerpackungen. Ein Fliegenfischerrucksack definiert sich weniger durch seine Tasche als durch das, was außen daran befestigt ist: Vorfachdocks, Retraktorstationen, Netzmagnete, Fliegenflicken, Rutenschlaufen, Zurrgurte. Bei einem konventionell genähten Rucksack handelt es sich dabei um Besatzteile.Bei einer geschweißten wasserdichten Packung ist jedes einzelne Loch in einer versiegelten Barriere, die verankert, einer Belastungsprüfung unterzogen und wieder abgedichtet werden muss.Das ist das eigentliche Herstellungsproblem in dieser Kategorie, und deshalb kann eine reine Schweißwerkstatt kein richtiges Fliegenpaket bauen.
Die Anhangsmatrix ist das Produkt
Die externen Hardware-Angler erwarten und was jeder von der Produktion verlangt:
Anhang
Was es trägt
Fertigungsnachfrage
D-Ring- und Zinger-Punkte, einer pro Schulter
Zangen, Schwimmer, Retraktoren
Wiederholtes Schnappladen; muss genäht, nicht allein geschweißt werden
Hypalon- oder Gummilaschen
Vorfachhalter, Retraktoren, Schwimmmittel
Kann nicht HF-geschweißt werden – nur genäht oder geklebt
Magnetisches Netzdock
Kescher, einhändig auslösbar
Seltenerdmagnet im Gehäuse untergebracht und versiegelt
Fliegenflicken (Riffelschaum oder Klettverschluss)
Gebrauchte Fliegen, Trocknen
Aufputzpaneel; darf die Barriere nicht durchdringen
Rutenhalterschlaufe
Rute oder Rutenrohr, Hände frei
Lastpfad frei vom Gießarm
Lash-/Gurtband-Panel
Modulare Taschen und Zubehör
Maßstandard – 1-Zoll-Gurtband in Abständen von 1,5 Zoll
Kompressionsriemen
Eine verstaute Schicht unter dem Rucksack
Verankert an verstärkten Plattenbereichen
Aufgerolltes Ausrüstungsband
Werkzeuge gegen Stromverlust gesichert
Für Stoßbelastungen ausgelegter Anker
Alles an der Außenseite ist ein Lastpfad durch eine geschlossene Hülle.
Das Hypalon-Problem
Hier ist das Detail, das darüber entscheidet, ob eine Fabrik diese Kategorie ordnungsgemäß bauen kann. Das branchenübliche Material für die Befestigungslaschen von Fliegentaschen istHypalon— ein beschichtetes Gewebe auf Gummibasis, das von führenden Fliegenmarken für Vorfach-, Retraktor- und Schwimmerspitzen verwendet wird, weil es robust und griffig ist und nicht ausreißt.
Hypalon kann nicht RF-geschweißt werden.Gummibasierte Beschichtungen sind keine polaren Thermoplaste und fallen daher nicht in den Schweißprozess – sie können nur genäht oder geklebt werden. Eine Fabrik, die sich ausschließlich auf das Hochfrequenzschweißen konzentriert, kann daher nicht das vom Markt erwartete Befestigungsmaterial anpassen und muss etwas Schweißbares ersetzen, was den Anglern auffällt, dass dies nicht dasselbe ist.
Dies ist das deutlichste Einzelbeispiel dafür, warum Fliegenrudel beide Disziplinen unter einem Dach benötigen:Die Schale muss verschweißt sein, um wasserdicht zu sein, und die Laschen müssen genäht oder verklebt sein, da sie überhaupt nicht verschweißt werden können.
Verankerung von Hardware an einer versiegelten Schale
Jeder externe Anhang stellt einen potenziellen Verstoß dar, und die Lösung erfordert Reihenfolge und Verstärkung:
Zuerst nähen, dann schweißen.Laschen, D-Ring-Patches, Lanyard-Anker und Zurrgurte werden unter hoher Spannung an flache Platten genähtvorDie Schale ist geschweißt, sodass die perforierte Fußfläche unter der geschweißten Außenhaut endet. Das Nähen nach dem Schweißen perforiert eine fertige Naht und macht sie durchlässig – diese Reihenfolge ist nicht verhandelbar.
Backing-Patches unter jedem Lastpunkt.Eine Lasche, die hundertmal am Tag von einem Retraktor gezogen wird, benötigt eine Stofffläche dahinter und keine einzige Nahtlinie.
Box-X oder Bar-Tack je nach Ladung.Box-X, wo Platz ist, Riegel, wo keiner ist, wobei die Dichte auf die erwartete Belastung eingestellt und nicht maximiert wird – zu starkes Heften schwächt den Grundstoff.
Nadeln mit Keilspitze.Nadeln mit runder Spitze stanzen übergroße Löcher in TPU-laminierten Stoff und fransen das Verstärkungsgewebe aus. Keilnadeln trennen die Fäden und halten die Perforation so klein wie möglich, bevor sie versiegelt wird.
Heißluft-TrägerbandBei allen strukturellen Nähten, die freiliegen müssen, wird ein kontrollierter Prozess mit eigenen Temperatur-, Walzendruck- und Vorschubgeschwindigkeitsparametern durchgeführt.
Einschließen eines Magneten in ein wasserdichtes Gehäuse
Ein magnetischer Netzauslöser ist eine der am meisten geschätzten Funktionen in dieser Kategorie und eine der anspruchsvollsten in der Herstellung. Ein Seltenerdmagnet muss an der Außenseite der Packung untergebracht sein, gegen wiederholte Reißbelastungen gesichert sein, wenn ein Netz herausgezogen wird, und integriert sein, ohne einen Weg in das versiegelte Fach zu öffnen. Der praktische Ansatz ist eine angeschweißte Gehäusetasche an der Gehäuseaußenseite – der Magnet befindet sich in einem eigenen versiegelten Fach, das an das Gehäuse angeschweißt ist, sodass die Barriere dahinter niemals durchbrochen wird. Die passende Hälfte am Netz wird dann so spezifiziert, dass sie der von der Marke gewünschten Auslösekraft entspricht.
Laschen und Träger werden unter Spannung flach aufgelegt, bevor sich die Schale schließt.
Das Docking-System im Kombi-Paket
Ein Rucksack mit abnehmbarer Brustweste besteht eigentlich aus zwei Produkten, die zuverlässig zusammenpassen müssen, und die Docking-Schnittstelle stellt ganz eigene Anforderungen:
Beide Hälften müssen unabhängig voneinander versiegelt werden.Unser 24-Liter-Rucksack verfügt über eine abnehmbare Weste mit einem eigenen luftdichten Beutel, so dass die Weste auch dann noch ein Telefon und Akkus schützt, wenn sie vom Rucksack getrennt ist.
Die Verbindung muss wiederholtes Radfahren überstehen— Bei jedem Lauf, bei Kälte und Nässe eine Weste an- und ausziehen.
Anker auf beiden Seitenerfordern Engineering, nicht nur Hardware: Die Befestigungspunkte der Weste und die Aufnahmepunkte des Rucksacks sind separate Lastpfade und werden separat getestet.
Ausrichtungstoleranz.Zwei getrennt gebaute Baugruppen müssen genau aufeinander treffen; Ein paar Millimeter Abweichung im Muster führen dazu, dass die Weste schief sitzt.
Modulare Innenräume
Die interne Organisation erfolgt zunehmend modular und nicht mehr fest – gepolsterte Einsteckeinsätze, die ein versiegeltes Fach in ein organisiertes Fach verwandeln, sodass eine Marke die gleiche Schale mit unterschiedlichen Innenkonfigurationen anbieten oder Einsätze als Zubehör verkaufen kann. Bei einem geschweißten Rucksack ist dies ein attraktiver Weg, da es sich bei der Einlage um eine genähte Unterbaugruppe handelt, die keinerlei Durchdringung der Hülle erfordert.
Der Produktionsablauf
Schneiden— Schalenpaneele, Hypalon-Laschen, Gurte, Schaumstoff und Westenkomponenten auf Toleranz zugeschnitten.
Zusammenbaunähen— Gurt, Hüftgurt, Weste, Werkzeugstationen und interne Einsätze als Module aufgebaut.
Befestigungsnähte an Flachplatten– Laschen, D-Ringe, Zurrgurte und Lanyard-Anker, die mit hoher Spannung und Trägerpflastern angebracht werden.
Werkzeugaufbau und HF-Schweißen– Die Hülle verschmolz bei 27,12 MHz zu einer durchgehenden Barriere und bedeckte die zusammengenähten Fußabdrücke.
Luftdichte Reißverschlussinstallation— Mit einer hohlraumfreien Verbindung an die Platte geschweißt, sodass die Dichtung vom Stoff bis zum Reißverschlussband durchgehend ist.
Magnetgehäuse und Hardware-Befestigung— geschweißte Gehäuse, Schnallen, Einsteller, Stangenschlaufe.
Überprüfung der Montage und Ausrichtung der Weste.
Der komplette Aufbau – geschweißte Schale, genähte Werkzeugmatrix und ein zweiteiliges Andocksystem
300–500
SL-E217B 14L Stream Fliegenfischerrucksack— 840D-TPU-Verbundwerkstoff mit verstärktem Innengewebe und beidseitiger TPU-Beschichtung; nahtlos verschmolzener Körper; luftdichter, wasserdichter Reißverschluss; Zugringe, Schnallen und Klettverschluss; Single-Shoulder-Design.
Zugringe, Schnallen und ein Patchpanel sind in einem versiegelten Gehäuse verankert
300–500
SL-E548 Leichte Umhängetasche zum Fliegenfischen— 10L; Wasserdichte 420D TPU-Schicht; nahtlose Schweißkonstruktion; luftdichter, wasserdichter Reißverschluss; tragbarer Kescherhalter an der Vorderseite der Haupttasche; Mehrfachaufhängesystem.
Netzhalter und Mehrpunkt-Aufhängesystem an einer leichten, geschweißten Schale
300–500
SL-F142 Wasserdichte Angel-Hüfttasche— 4,5 l; 420D TPU-Plane; wasserdichter Reißverschluss; reflektierende Vordertasche; Seitentasche für eine 1,5-Liter-Flasche; erweiterbarer seitlicher Hüftgurt; BSCI.
Erweiterbarer Gürtel und Flaschentasche integriert in einen geschweißten Körper
300
Befestigungsmatrix, Laschenmaterial, Magnetspezifikation, Geometrie des Wimpernpaneels, Befestigung der Weste, interne Einsätze, Kapazität, Farbgebung und Branding können alle pro Bestellung angegeben werden, oder eine Packung kann anhand einer Skizze oder eines Referenzmusters entwickelt werden.
Qualitätskontrolle: Statische Belastung ist nicht der Test
Es gibt einen spezifischen Fehlermodus für Befestigungshardware, der es wert ist, bei der Inspektion berücksichtigt zu werden:Hardware, die statischer Belastung standhält, kann bei wiederholter dynamischer Belastung dennoch ausfallen– und ein Retraktor, der hundertmal am Tag zurückschnappt, ist genau dieser Zustand. Das Testen eines Tabs, indem man ein Gewicht daran hängt, beweist nur sehr wenig.
Qualität wird in drei Stufen unterteilt:IQC(eingehendes TPU-laminiertes Gewebe für Beschichtungsdicke, Haftung und Schweißbarkeit, plus Hypalon- oder Laschenmaterial, luftdichte Reißverschlüsse, Magnete, Gurtband und Hardware gemäß der unterzeichneten Norm),IPQC(Schnitttoleranz, Schweißnahtintegrität, Reißverschlussinstallation, Befestigungsnähte mit Rückseitenüberprüfung, Magnetgehäusedichtung und Ausrichtung der Westenanbindung, mit Schältests an Probeschweißnähten bei jedem Laufstart) undOQC(ISO 2859 AQL-Probenahme, reale Chargentests unter Eintauchen in Wasser und Vergleich von Goldproben, mit SGS oder QIMA verfügbar). Sealock führt außerdem das komplette Kundeninspektionsverfahren für Fertigwaren strikt durch:Auspacken, Vakuumextraktion, 24-stündige Ruhepause und Feststellung von Luftlecks. Für Fliegenrucksäcke fügt das Labor hinzuSchnapplastwechsel an Retraktor- und D-Ring-Laschen, Überprüfung der Magnetfreigabekraft und Andockzyklustests an Combo-Packs, neben Schweißverbindung und Schälfestigkeit, Nahtfestigkeit mit einem mehr als 1.500 Zyklen umfassenden Belastungstest, Reißverschlusswechsel, Abrieb, Reißfestigkeit, Zugfestigkeit, Salzsprühnebel, UV-Strahlung, Farbechtheit und Farbunterschied.
FAQ: Produktion von Fliegenfischerpaketen
F: Warum kann eine reine Schweißfabrik kein richtiges Fliegenpaket bauen? A: Weil das vom Markt erwartete Befestigungsmaterial – Hypalon und andere Laschen auf Gummibasis – überhaupt nicht hochfrequenzgeschweißt werden kann. Es kann nur genäht oder geklebt werden. Eine geschweißte Schale plus genähte Anbauteile ist die einzige Möglichkeit, diese Kategorie nach Spezifikation zu bauen.
F: Wie verhindern externe Befestigungen, dass die wasserdichte Hülle beschädigt wird? A: Reihenfolge und Verstärkung. Laschen und Anker werden vor dem Schweißen der Schale unter hoher Spannung und mit Verstärkungsstücken an flache Platten genäht, sodass die Perforationen unter der geschweißten Haut landen. Das Nähen nach dem Schweißen würde die fertige Naht perforieren.
F: Kann man einen magnetischen Netzauslöser integrieren? A: Ja – der Magnet sitzt in seinem eigenen geschweißten Gehäuse an der Außenseite der Schale, so dass das versiegelte Fach dahinter niemals durchdrungen wird, und die Auslösekraft ist so spezifiziert, dass sie mit der Gegenhälfte am Netz übereinstimmt.
F: Welche Geometrie sollte ein Wimpernpanel haben? A: Wenn Sie die Kompatibilität mit Beuteln von Drittanbietern wünschen, befolgen Sie den etablierten Gurtbandstandard mit 1-Zoll-Streifen in Abständen von 1,5 Zoll. Wenn das System proprietär ist, können Sie den Abstand selbst festlegen – entscheiden Sie sich jedoch vor der Werkzeugbereitstellung, da die Ankerpositionen die Schweißkarte beeinflussen.
F: Wie testet man Befestigungspunkte? A: Beim Radfahren kein statischer Zug. Hardware, die eine statische Last hält, kann bei wiederholter dynamischer Belastung versagen, was bei einem Retraktor oder einem Netzmagneten tatsächlich der Fall ist. Die Laschen werden durch Schnapplast zyklisch betätigt und die Auslösekraft der Magnete wird überprüft.
F: Wie sind die Mindestbestellmenge und die Vorlaufzeiten? A: Typischerweise 300–500 Stück pro Modell, Muster in 7–15 Tagen und Produktion 20–45 Tage nach der Genehmigung aus Dongguan oder Ho-Chi-Minh-Stadt.
Sprechen Sie mit der Fabrik
Um einen maßgeschneiderten Fliegenfischerrucksack in Produktion zu geben, wenden Sie sich an Sealock unterinfo@sealock.com.hkoder +86-769-82009361. Über zwanzig Jahre Hochfrequenzschweißen und industrielles Nähen unter einem Dach – was eine Packung mit einer geschweißten Hülle und einer genähten Werkzeugmatrix erfordert – doppelte Produktion zwischen China und Vietnam und ein vollständiges Kundenkontrollverfahren bei jeder Lieferung.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик