HF-Schweißen: Wie Hochfrequenz-Schweißnähte hergestellt und getestet werden
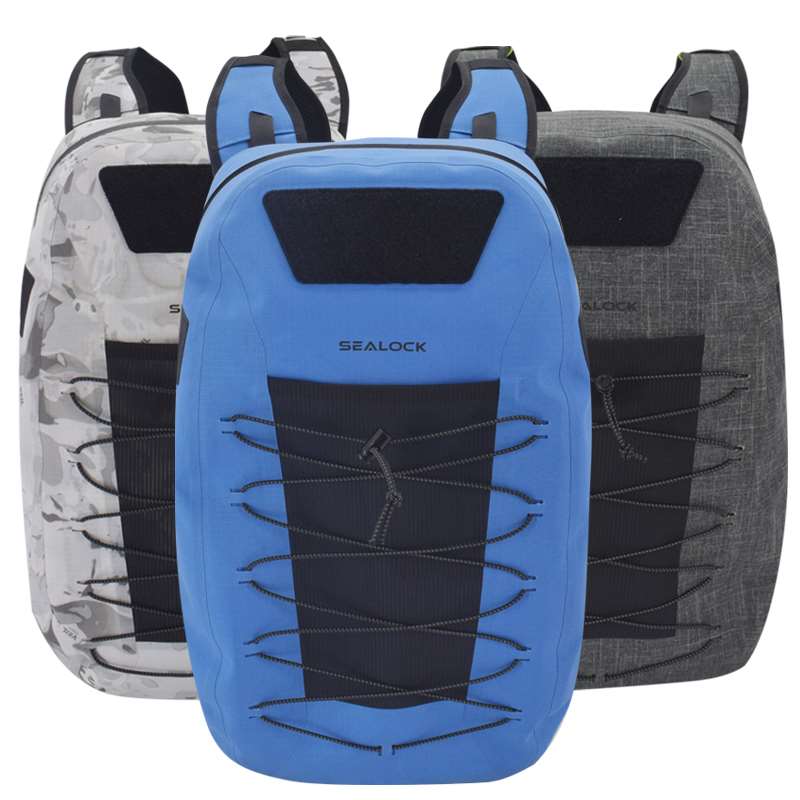
Beim Hochfrequenzschweißen (HF), auch Hochfrequenzschweißen (HF) oder dielektrisches Schweißen genannt, werden thermoplastische Materialien wie PVC und TPU verbunden, indem sie von innen mit einem schnell wechselnden elektromagnetischen Feld, normalerweise bei 27,12 MHz, erhitzt werden, während ein geformter Metallstempel die Schichten zusammenpresst. Die beiden Schichten verschmelzen zu einer und kühlen unter Druck ab, sodass eine Naht ohne Nadellöcher, ohne Faden und ohne Klebstoff entsteht. Deshalb kommen hochfrequenzgeschweißte Nähte überall dort zum Einsatz, wo ein Produkt Wasser, Luft oder Flüssigkeit drinnen oder draußen halten muss: Trockentaschen, wasserdichte Rucksäcke, Softcooler, Schlauchboote, medizinische Flüssigkeitsbeutel und viele militärische und industrielle Behälter.
In diesem Leitfaden wird erklärt, wie der Prozess funktioniert, welche Materialien geschweißt werden können und welche nicht, wie eine Schweißnaht im Vergleich zu genähten, geklebten und geklebten Nähten abschneidet, was dazu führt, dass eine Schweißnaht fehlschlägt und wie Schweißnähte vor dem Versand eines Produkts getestet werden. Aus der Fabrikhalle steht geschrieben: Wir stellen seit über 20 Jahren hochfrequenzgeschweißte Beutel in unseren Fabriken in Dongguan, China und Ho-Chi-Minh-Stadt, Vietnam her.
Entdecken Sie diesen Abschnitt: HF-Schweißen, Prüfungen und Materialien
Diese Seite ist der Ausgangspunkt für unsere technischen Artikel zum Hochfrequenzschweißen. Jeder folgende Artikel geht tiefer auf einen Teil des Themas ein.
Beim HF-Schweißen handelt es sich um eine Methode zum Verschmelzen von Kunststoffen, ohne dass eine externe Wärmequelle die Oberfläche berührt. Anstelle einer Heizplatte oder Heißluft legt die Maschine ein hochfrequentes elektrisches Feld auf das Material. Bestimmte Kunststoffe enthalten polare Moleküle, die versuchen, sich dem Feld anzupassen. Da sich das Feld pro Sekunde millionenfach umkehrt, schwingen diese Moleküle ständig und die Reibung zwischen ihnen erzeugt Wärme im Inneren des Materials selbst. Wenn der Kunststoff an der Verbindungsstelle seinen Schmelzpunkt erreicht, werden die beiden Schichten durch den Druck der Matrize gezwungen, ineinander zu fließen.
Die Namen HF-Schweißen, HF-Schweißen, Hochfrequenzschweißen und dielektrisches Schweißen beschreiben alle den gleichen Prozess. Industriemaschinen arbeiten auf für diesen Zweck reservierten Frequenzen, meist 27,12 MHz, weshalb in den Spezifikationen auch der Begriff „27,12-MHz-Schweißen“ vorkommt. Das Verfahren wird seit Mitte des 20. Jahrhunderts industriell eingesetzt und ist heute Standard für jedes Produkt, bei dem eine genähte Naht undicht wäre.
Wie der Prozess funktioniert, Schritt für Schritt
In einer Beutelproduktionslinie ist das Hochfrequenzschweißen ein Schritt in einer längeren Sequenz. Die Paneele werden zunächst aus TPU- oder PVC-beschichtetem Stoff geschnitten und alle Teile, die genäht werden müssen, wie Gurtbänder, Gurtanker und Organisationstaschen, werden vor dem Schweißen auf flache Paneele genäht. Aus diesem Grund werden die meisten wasserdichten Taschen in zwei Produktionslinien hergestellt: Nähen und Schweißen, die zusammenarbeiten, anstatt einander zu ersetzen.
Bei jeder Schweißung legt der Bediener die Platten auf das Maschinenbett, häufig in einer Vorrichtung, die sie in exakter Ausrichtung hält. Eine Messingmatrize in Form einer Naht wird auf das Material abgesenkt, und darunter liegt eine isolierende Pufferfolie, um Lichtbögen zu verhindern. Die Maschine wendet dann einige Sekunden lang HF-Energie an, während die Matrize nach unten drückt. Sobald die Energiezufuhr stoppt, bleibt die Form für eine Abkühlphase geschlossen, sodass das geschmolzene Material unter Druck erstarrt; Eine zu frühe Freigabe führt zu einer schwachen, welligen Naht. Abschließend wird überschüssiges Material abgeschnitten und die Naht überprüft.
Drei Einstellungen steuern das Ergebnis: Leistung, Schweißzeit und Abkühlzeit sowie der Werkzeugdruck. Sie müssen für jede Kombination aus Material, Dicke und Matrize eingestellt werden. Eine Einstellung, die eine perfekte Naht auf einer 500D-PVC-Plane erzeugt, kann einen dünnen TPU-Film durchbrennen oder ein schweres TPU-Laminat unterschmelzen, sodass jedes neue Material oder jede neue Matrize vor Produktionsbeginn mit Testschweißungen validiert wird.
Ein Messingstempel drückt die Schichten zusammen, während Hochfrequenzenergie sie von innen heraus schmilzt.
Welche Materialien können HF-geschweißt werden?
Nur Kunststoffe mit polaren Molekülen erhitzen sich in einem Hochfrequenzfeld, was den Prozess auf bestimmte Materialien beschränkt. PVC und Polyurethane, einschließlich TPU, werden am häufigsten verschweißt und sind die Hauptmaterialien für wasserdichte Taschen. Einige andere Materialien können unter besonderen Bedingungen geschweißt werden, während gängige unpolare Kunststoffe auf diese Weise überhaupt nicht geschweißt werden können.
Material
HF-schweißbar?
Notizen
PVC (Folie und beschichtete Plane)
Ja, ohne weiteres
Das klassische Packsack- und Motorradtaschenmaterial
TPU und andere Polyurethane
Ja
Leichter und kälteflexibler als PVC; Parameter hängen von Sorte und Dicke ab
Mit TPU oder PVC beschichtetes Nylon- oder Polyestergewebe
Ja, durch die Beschichtung
Die Beschichtung ist das, was schweißt; Es muss dick genug sein und auf der rechten Seite liegen
EVA, PET, Nylonfolie, etwas ABS
Manchmal
Möglich mit Sondereinstellungen oder beheiztem Werkzeug
Unpolar; stattdessen durch Heißluft, Ultraschall oder andere Verfahren verbunden werden
Unbeschichtetes gewebtes Nylon oder Polyester
NEIN
Muss zuerst genäht oder beschichtet werden
Bei beschichteten Stoffen kommt es vor allem auf die Beschichtung an. Ein TPU-laminierter Stoff mit einer dicken Folie lässt sich zuverlässig verschweißen, während ein Stoff mit einer sehr dünnen Beschichtung möglicherweise nicht genug Material an der Verbindungsstelle hat, um eine starke Naht zu bilden. Dies ist einer der Gründe, warum sich zwei mit denselben Worten beschriebene Stoffe auf dem Schweißgerät sehr unterschiedlich verhalten können. UnserLeitfaden für wasserdichtes TPU-Materialgeht ausführlicher auf die Materialseite ein.
RF-Schweißnähte im Vergleich zu genähten, getapten und geklebten Nähten
Hochfrequenzgeschweißt
Genäht
Genäht und geklebt
Geklebt
Löcher in der Naht
Keiner
Einer pro Stich
Mit Klebeband abgedeckt
Keiner
Im Laufe der Zeit wasserdicht
Ja, die Naht besteht aus einem Material
NEIN
Bis sich das Band löst
Bis der Kleber altert
Luftdicht
Ja
NEIN
Selten
Manchmal
Gestaltungsfreiheit
Begrenzt durch die Form der Matrize
Sehr hoch
Hoch
Mäßig
Funktioniert auf unbeschichtetem Stoff
NEIN
Ja
Ja
Hängt vom Kleber ab
Nichts davon macht das Nähen im Allgemeinen minderwertig. Nähen ist die richtige Wahl für Organizer-Taschen, Riemen, Polsterung und alles außerhalb der wasserdichten Hülle, und unsere Nählinien sind ebenso erfahren wie unsere Schweißlinien. Die besten wasserdichten Taschen nutzen beides: genähte Unterbaugruppen für Struktur und Komfort und geschweißte Nähte überall dort, wo Wasser ferngehalten werden muss. Unser Artikel zum Themawie geschweißte und genähte Taschen wirklich hergestellt werdenzeigt, wie beides in einem Produkt vereint ist.
HF-Schweißen vs. Ultraschall- und Heißluftschweißen
Beim Ultraschallschweißen werden anstelle eines elektrischen Feldes hochfrequente mechanische Vibrationen verwendet. Es ist schnell und funktioniert bei einigen Materialien, die nicht auf HF reagieren, eignet sich jedoch am besten für kleine, punktuelle oder durchgehend schmale Nähte. Heißluft- und Heißkeilschweißen schmelzen die Oberfläche von außen und können unpolare Materialien wie Polyethylen verbinden, was sie bei großen Geomembranen und einigen Planen häufig vorkommt. Bei Beuteln aus PVC oder TPU wird in der Regel das Hochfrequenzschweißen bevorzugt, da es die Verbindung über die gesamte Dicke gleichmäßig erwärmt, in einer einzigen Presse breite, gleichmäßige Nähte in komplexen Formen erzeugt und die Oberfläche des Materials weitgehend spurenfrei hinterlässt.
Was führt dazu, dass eine Schweißung fehlschlägt?
Eine undichte Schweißnaht hat fast immer mehrere Ursachen. Wenn die Kraft oder die Zeit zu gering ist, kommt es zu einer Unterverschmelzung: Die Naht sieht geschlossen aus, aber die Schichten sind nur an der Oberfläche zusammengeklebt und lösen sich unter Belastung ab. Ein Durchbrennen oder Lichtbogen entsteht, wenn die Leistung zu hoch ist oder der Puffer fehlt und eine dünne, verbrannte oder perforierte Leitung zurückbleibt. Verunreinigungen wie Staub, Trennmittel oder Weichmacher auf der Oberfläche verhindern das ordnungsgemäße Verschmelzen der Schichten. Und ein Materialwechsel, selbst eine andere Charge oder Farbe desselben Stoffes, kann die richtigen Einstellungen so weit verschieben, dass die Naht geschwächt wird, wenn die Maschine nicht erneut validiert wird.
Die meisten dieser Mängel sind für den normalen Blick unsichtbar, weshalb geschweißte Produkte einer zerstörenden Prüfung an Proben und einer Druck- oder Tauchprüfung an fertigen Produkten unterzogen werden müssen. Unser Leitfaden zuHäufige HF-Schweißfehlerzeigt, wie jedes einzelne aussieht, wenn eine Naht aufgeschnitten wird.
Eine einwandfreie Schweißnaht, eine unterverschweißte Schweißnaht und ein Durchbrand nebeneinander.
So werden HF-Schweißnähte geprüft
Das Testen beginnt vor der Produktion. Wenn ein neues Material oder eine neue Matrize eingerichtet wird, werden Probeschweißnähte hergestellt und auf einem Zugprüfgerät auseinandergezogen, um die Verbindungsstärke zu messen, also die Kraft, die erforderlich ist, um die Naht aufzulösen. Eine gute Schweißnaht reißt das Material neben der Naht, anstatt sich entlang der Naht zu lösen. Unser LaborartikelDie Zahl, die darüber entscheidet, ob eine Schweißnaht tatsächlich eine Schweißnaht isterklärt diesen Test ausführlich.
Während der Produktion durchläuft jede Bestellung die IQC des eingehenden Stoffes, die IPQC der Schweißlinie mit regelmäßigen Stichprobenkontrollen und die OQC der fertigen Produkte. Auf Anfrage ist eine SGS- oder QIMA-Inspektion durch Dritte möglich. Die Tests des fertigen Produkts entsprechen der Bewertung, die das Produkt trägt: ein Starkregen- und Wasserstrahltest für Produkte mit der Schutzart IPX5 oder IPX6 und ein vollständiger Wassereintauchtest von mehr als 2 Stunden für Produkte mit der Schutzart IPX7 oder IPX8. Zugfestigkeit, Abrieb, Salzsprühnebel auf Beschlägen, ein Belastungstest mit mehr als 1.500 Zyklen und Reißverschluss-Ermüdungstests mit bis zu 3.000 Zyklen runden das Standardprogramm ab, zusammen mit Prüfungen der Farbechtheit und des Farbunterschieds gegenüber dem zugelassenen Muster.
Bei versiegelten und luftdichten Produkten ist der aussagekräftigste Test auch der einfachste. Unser standardmäßiges Kundeninspektionsverfahren besteht aus dem Auspacken, der Vakuumextraktion, einer 24-stündigen statischen Ruhephase und der Feststellung von Luftlecks. Wenn das Produkt nach 24 Stunden immer noch seine Form behält, sind keine Schweißnähte, Verschlüsse oder Ventile undicht, auch nicht langsame Lecks, die bei einem kurzen Eintauchtest übersehen werden können.
Wo HF-Schweißen eingesetzt wird
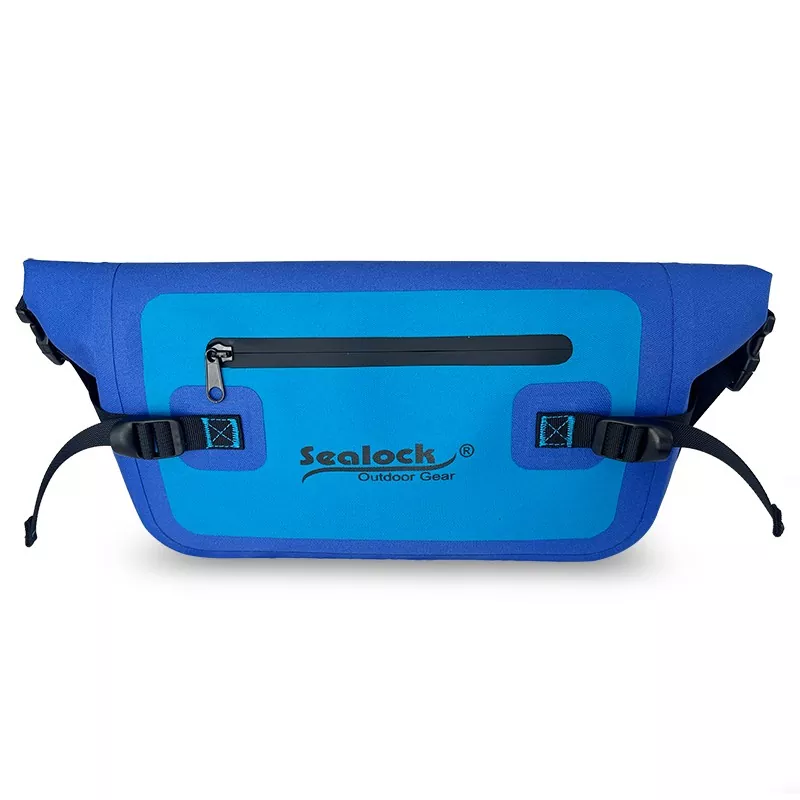
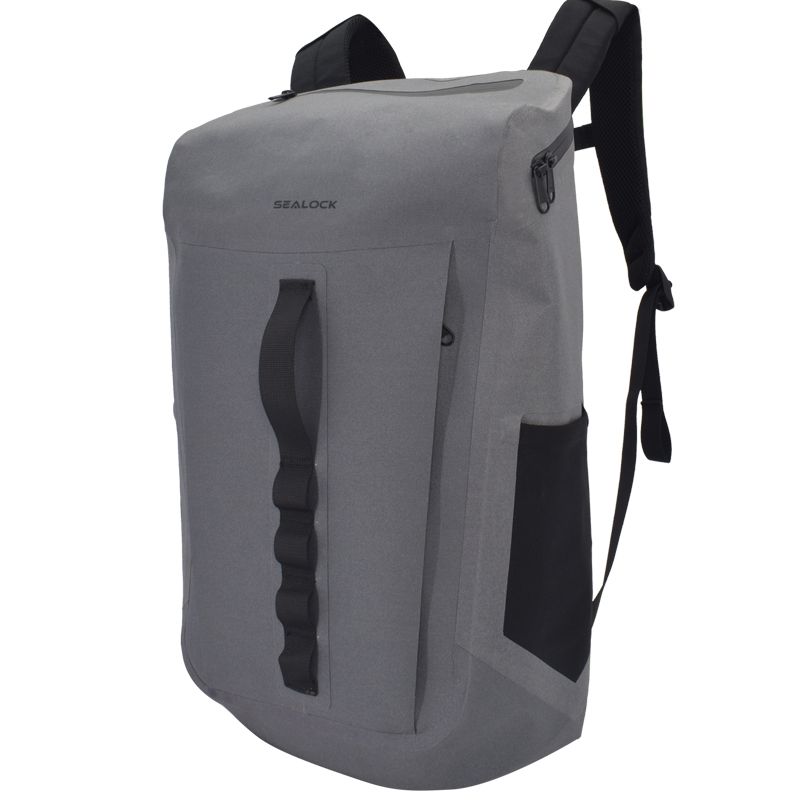
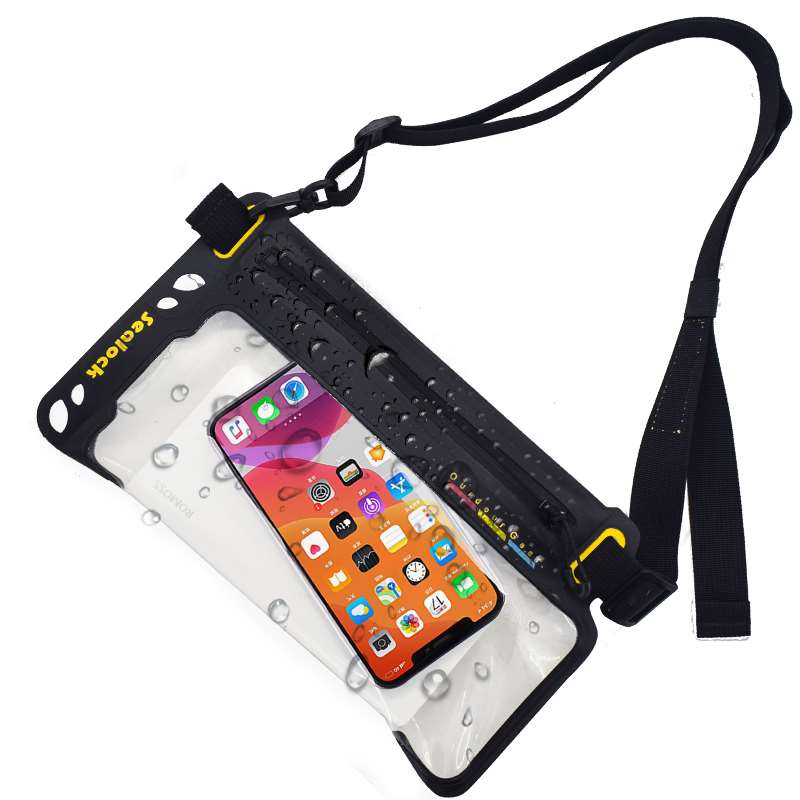
Am häufigsten werden Outdoor- und Schiffsausrüstung verwendet: Trockentaschen, wasserdichte Rucksäcke und Reisetaschen, Kajak- und Bootstaschen, Motorrad- und Fahrradtaschen, wasserdichte Handytaschen und Kompressionstaschen. Soft Cooler verwenden geschweißte Gehäuse und Auskleidungen, da eine geschweißte Auskleidung kein Schmelzwasser austreten lässt und keine Nähte aufweist, an denen sich Schmutz und Gerüche festsetzen. Abgesehen von Beuteln werden im gleichen Verfahren auch medizinische Flüssigkeits- und Blutbeutel, Schlauchboote und Spielzeuge, Schwimmbojen, Planen und LKW-Abdeckungen sowie eine breite Palette militärischer und staatlicher Produkte hergestellt, darunter Treibstoff- und Wasserblasen, aufblasbare Unterstände, wetterfeste Ausrüstungsabdeckungen und Sicherheitsbeutel, bei denen luftdichte Nähte und Beständigkeit gegen Hitze, Kälte und Druck unerlässlich sind.
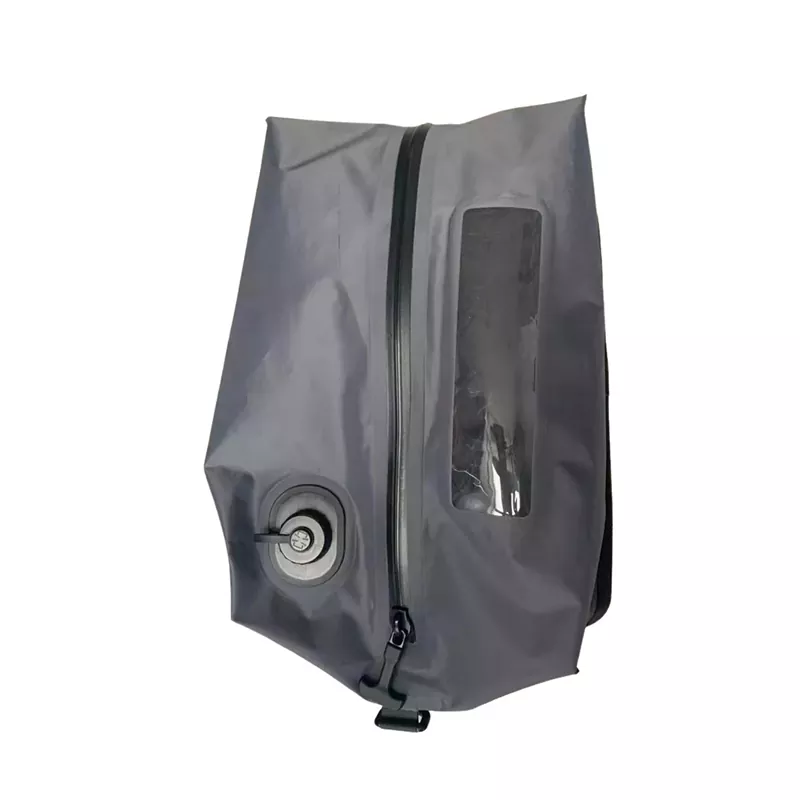
TPU-Laminat, geschweißtes Gehäuse, geschweißtes Fenster und Pumpenhalterung
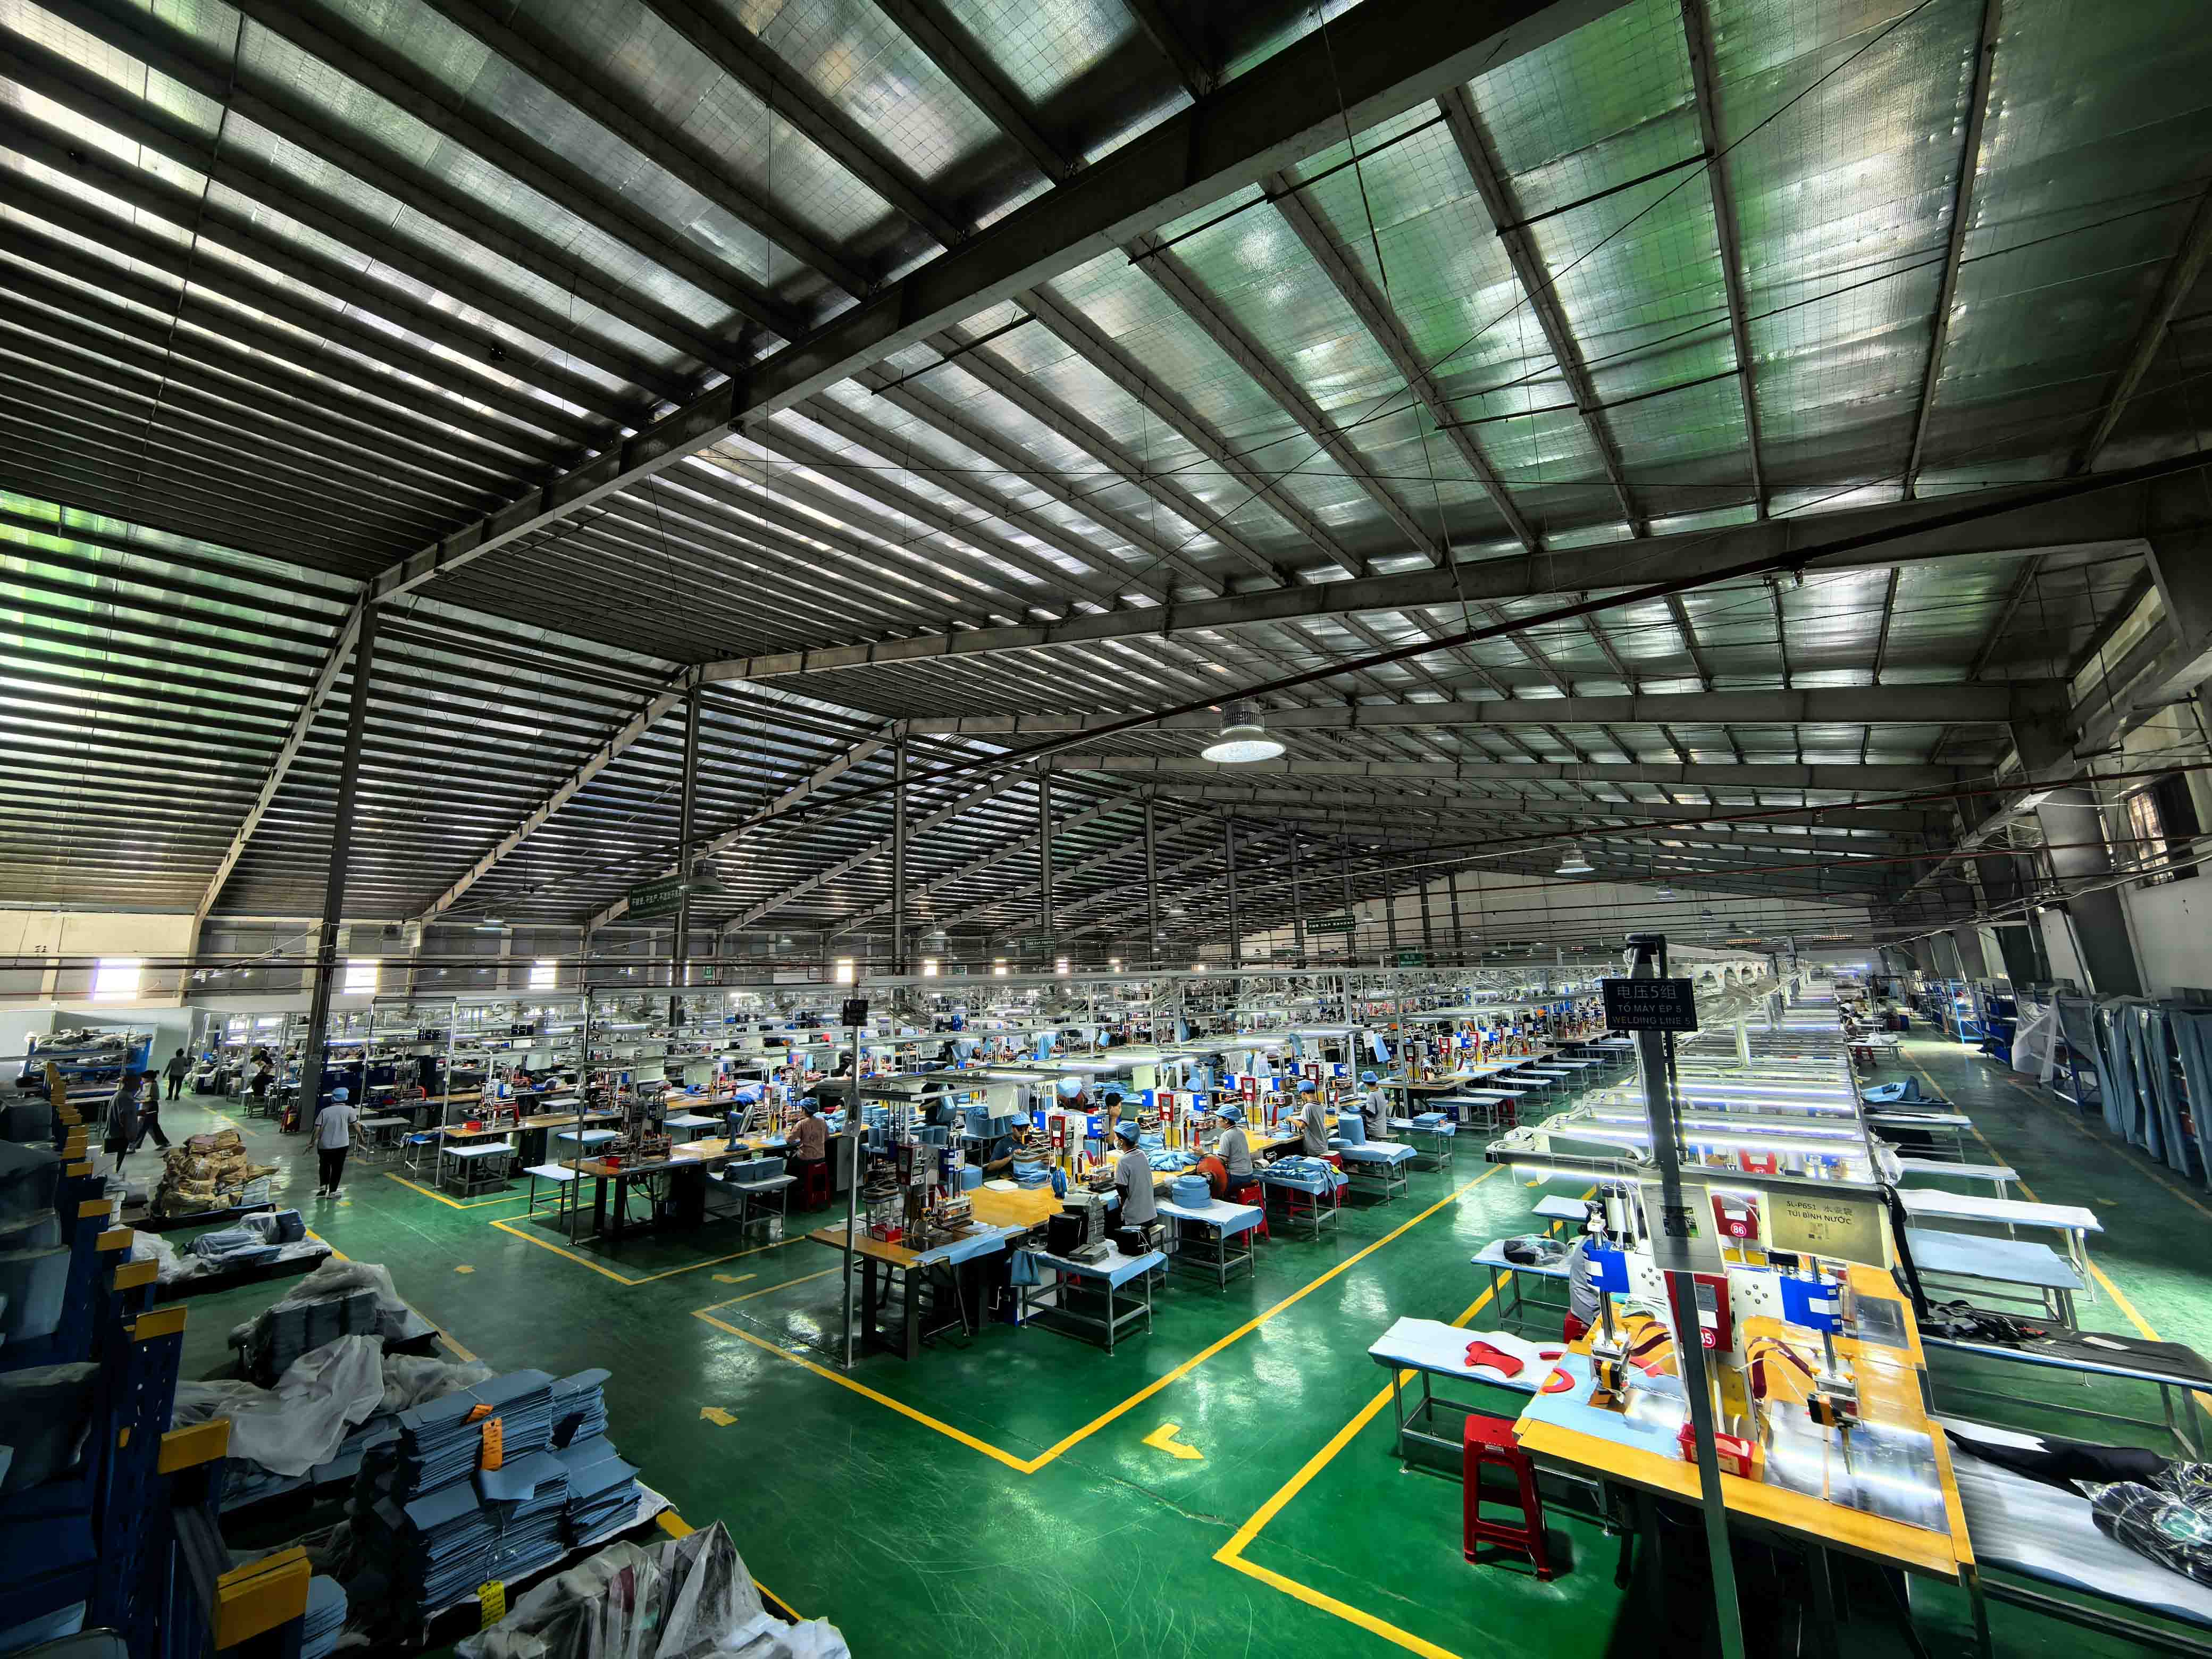
Hochfrequenz-Schweißgerät aus vietnamesischer Produktionslinie
So bewerten Sie einen HF-Schweißlieferanten
Lassen Sie sich die Schweißmaschinen und Matrizen für Ihr Produkt ansehen und fragen Sie, wie Parameter aufgezeichnet und erneut validiert werden, wenn sich das Material ändert. Fragen Sie nach Ergebnissen zur Haftfestigkeit von Probeschweißungen, nicht nur von fertigen Produkten. Prüfen Sie, ob die Fabrik über eine eigene Nähabteilung verfügt, da fast jede geschweißte Tasche auch genähte Teile hat und ein Lieferant, der das eine oder andere an Subunternehmer vergibt, weniger Kontrolle über das Ergebnis hat. Fragen Sie abschließend, wie fertige Produkte anhand der Bewertung auf dem Etikett getestet werden und ob Sie den gleichen Test bei der Ankunft selbst durchführen können. Unsere Aufschlüsselung vonWas treibt die Kosten einer wasserdichten Tasche an?erklärt, wie die Werkzeug- und Werkzeugkosten in ein Angebot passen.
Häufig gestellte Fragen
Ist HF-Schweißen dasselbe wie HF-Schweißen?
Ja. HF-Schweißen (Hochfrequenzschweißen), HF-Schweißen (Hochfrequenzschweißen) und dielektrisches Schweißen sind unterschiedliche Bezeichnungen für denselben Prozess.
Sind RF-Schweißnähte wasserdicht?
Ja. Durch eine ordnungsgemäß ausgeführte Schweißnaht werden die beiden Schichten zu einem Materialstück verschmolzen, sodass keine Löcher entstehen, durch die Wasser eindringen kann. Ob das fertige Produkt wasserdicht ist, hängt auch von seinem Verschluss und eventuellen weiteren Öffnungen ab, weshalb Produkte als Ganzes geprüft werden.
Ist HF-Schweißen stärker als Nähen?
Um Wasser und Luft draußen zu halten, ja. Bei einer guten Schweißnaht reißt normalerweise das Material neben der Naht, bevor sich die Naht selbst löst. Für tragende Gurte und gepolsterte Teile außerhalb des wasserdichten Bereichs bleibt die Naht die bessere Wahl, weshalb beides oft kombiniert wird.
Kann Nylon oder Polyester HF-geschweißt werden?
Nicht alleine. Gewebtes Nylon und Polyester werden schweißbar, wenn sie mit TPU oder PVC beschichtet oder laminiert werden, und es ist die Beschichtung, die die Schweißnaht bildet.
Was ist der Unterschied zwischen HF-Schweißen und Ultraschallschweißen?
Beim HF-Schweißen werden polare Kunststoffe mithilfe eines elektrischen Felds von innen erhitzt und in einer Presse breite Nähte erzeugt. Das Ultraschallschweißen nutzt mechanische Vibrationen und eignet sich für kleinere oder schmalere Nähte sowie für einige Materialien, die mit HF nicht geschweißt werden können.
Warum lecken manche Schweißnähte?
Die häufigsten Ursachen sind mangelndes Schmelzen durch zu wenig Leistung oder Zeit, Durchbrennen durch zu viel Leistung, Verunreinigungen auf der Oberfläche oder ein Materialwechsel ohne erneute Validierung der Maschineneinstellungen. Sie alle werden durch Klebefestigkeitstests an Proben und Dichtheitsprüfungen an fertigen Produkten erfasst.
Wie hoch ist die Mindestbestellmenge für eine kundenspezifische RF-geschweißte Tasche?
Die meisten unserer geschweißten Beutel beginnen bei 300 Stück pro Modell, einige bei 500 Stück. Für eine neue Form sind eigene Schweißmatrizen erforderlich. Dies ist ein einmaliger Preis, der im Angebot enthalten ist. Die Probenentnahme dauert in der Regel 7–15 Tage und die Massenproduktion 30–45 Tage.
Können Sie unser Logo auf einer geschweißten Tasche anbringen?
Ja. Siebdruck, Wärmeübertragung, geschweißte Patches und Hochfrequenzprägung, bei der das Logo mit einer Matrize in das Material gedrückt wird, funktionieren bei geschweißten PVC- und TPU-Produkten.
Arbeiten Sie mit einer Fabrik für Hochfrequenzschweißen zusammen
Wenn Sie ein geschweißtes Produkt entwickeln, senden Sie uns Ihre Zeichnungen, Muster oder Sollvorgaben. Wir empfehlen ein Material- und Nahtdesign, fertigen die Matrizen und bereiten Muster für die Prüfung vor. Kontaktieren Sie uns unterinfo@sealock.com.hkoder rufen Sie +86-769-82009361 an.
Für Marken, die wasserdichte Outdoor-Ausrüstung in professioneller Qualität anbieten, ist die HF-Schweißfähigkeit eines Fertigungspartners nur so wichtig wie die dahinterstehende Prozessdisziplin. In diesem Artikel werden die technischen Parameter behandelt, die bestimmen, ob das HF-Schweißen im Produktionsmaßstab konsistente Null-Leck-Ergebnisse liefert: die Physik der internen molekularen Erwärmung bei 27,12 MHz im Vergleich zur thermischen Oberflächenbindung, das schmale Kalibrierungsfenster, das beim Schweißen von hochfestem 840D-TPU erforderlich ist, die drei Prozessvariablen, die eine kontrollierte Produktionsumgebung von einer inkonsistenten unterscheiden, und was eine hydrostatische Druckprüfung mit 1,0 Bar tatsächlich über eine fertige Schweißung bestätigt.
Die meisten Fehler bei wasserdichten Produkten beginnen nicht beim Stoff. Sie beginnen an der Naht. In diesem Artikel werden die praktischen und technischen Unterschiede zwischen HF-Schweißen und herkömmlichem Nähen für Outdoor-Ausrüstung erläutert. Dabei geht es um die Wasserdichtigkeit unter Druck, die Langzeitbeständigkeit durch Feldbeanspruchungszyklen, die Materialkompatibilität, die Realität der Produktionskosten und die spezifischen Szenarien, in denen jede Methode die richtige Wahl ist. Enthält eine direkte Vergleichstabelle und Anleitungen für OEM-Käufer zur Bewertung der Nahtkonstruktionsfähigkeiten eines Herstellers.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик