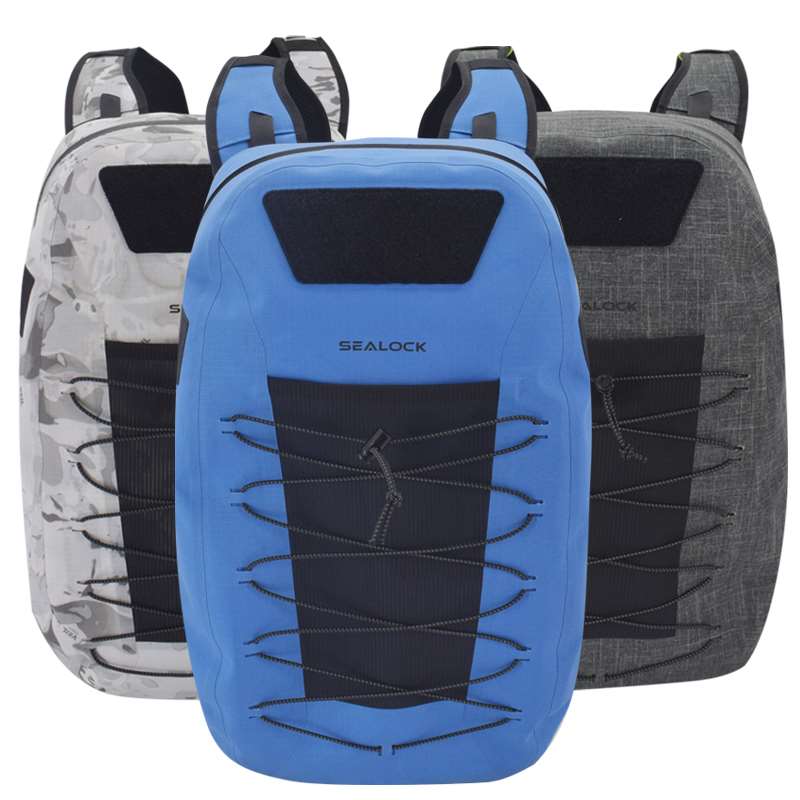
Sealock ist ein Hersteller und OEM-Lieferant wasserdichter Taschen. Käufer, die Angebote vergleichen, basieren in der Regel auf Kostenführern, die über konventionell genähte Taschen geschrieben wurden, und fragen sich dann, warum eine geschweißte wasserdichte Tasche anders kostet. Die veröffentlichten Aufschlüsselungen sind im Großen und Ganzen korrekt für die genähte Produktion – sie beschreiben dieses Produkt einfach nicht.Die geschweißte Konstruktion verschiebt die Kosten zwischen den Eimern, fügt einen hinzu, den es in der genähten Welt nicht gibt, und ändert, was passiert, wenn auf der Linie etwas schief geht.In diesem Leitfaden werden beide Strukturen beschrieben, sodass Sie ein Zitat richtig lesen und wissen können, welche Hebel es tatsächlich bewegen.
Die Standardstruktur als Referenz
Für eine herkömmlich genähte Tasche stimmen die veröffentlichten Branchenaufschlüsselungen der FOB-Fabrikpreise in etwa überein:
Miete, Nebenkosten, Abschreibung der Ausrüstung, Verwaltung
Verpackung
5–8 %
Polybeutel, Hangtag, Karton
Qualitätskontrolle und Tests
3–5 %
Eingehende, laufende, endgültige AQL
Werksmarge
8–15 %
—
Verwenden Sie dies als Anhaltspunkt und nicht als Beschreibung eines geschweißten Beutels. Vier Dinge verändern sich.
Der Würfel rechts ist eine Kostenlinie, die eine genähte Tasche einfach nicht hat.
Schicht eins: Werkzeuge werden zu einem echten Einzelposten
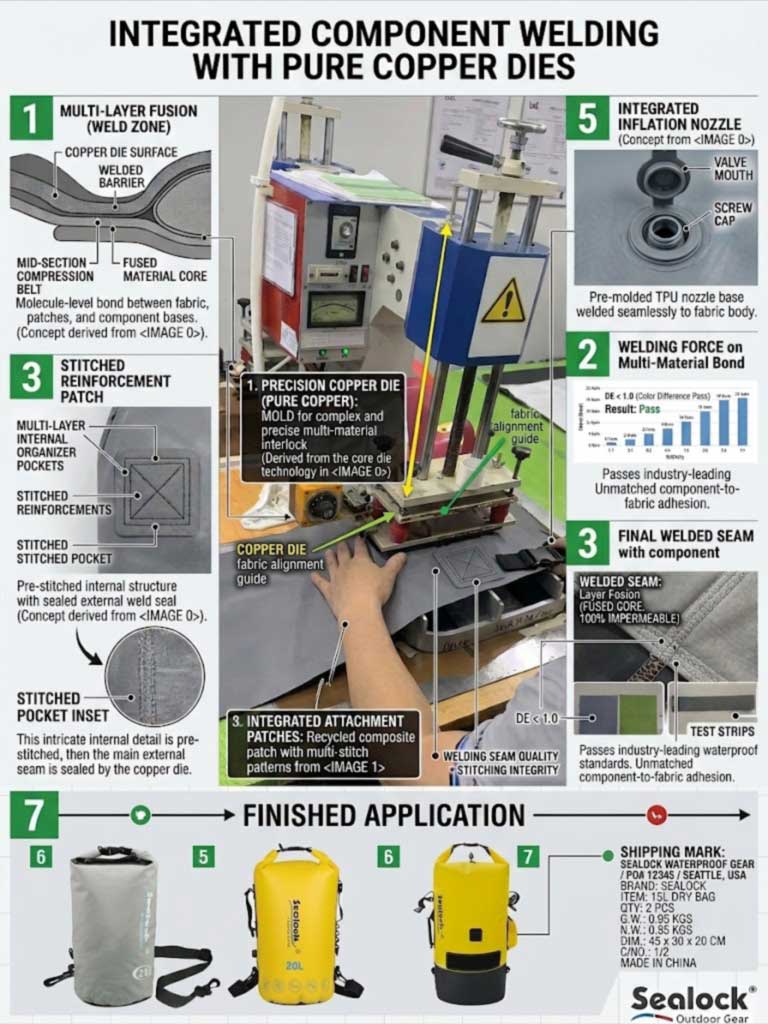
Das ist der strukturelle Unterschied. Eine Nähfabrik kann eine neue Form herstellen, indem sie neue Muster schneidet – praktisch kostenlos.Für eine geschweißte Form ist eine individuell gefertigte Kupferelektrode erforderlichdas HF-Energie entlang des vorgesehenen Nahtpfads leitet, und dieser Chip wird separat mit seiner eigenen Vorlaufzeit angeboten, bevor das erste Muster vorliegt.
Zwei Konsequenzen für Ihr Budget:
Die Werkzeugbeschaffung ist ein einmaliger Kostenfaktor, der sich über die gesamte Auflage und über Folgeaufträge hinweg amortisiert.Mit der gleichen Matrize wird die zehnte Bestellung genauso günstig hergestellt wie die erste, weshalb sich die Stückpreise bei Nachbestellungen in der geschweißten Produktion erheblich verbessern – mehr als normalerweise in der genähten Produktion.
Dies ist einer der Gründe, warum geschweißte MOQs höher liegen als die Mindestanforderungen für die Umbenennung eines Lagermodells.Ein serienmäßiger Körper mit Ihrem Logo trägt keine Werkzeuge; Eine maßgeschneiderte Form reicht aus.
Die zugrunde liegende Ausrüstung erklärt die Wirtschaftlichkeit: Moderne HF-Schweißmaschinen kosten pro Stück mehr als 80.000 US-Dollar, weshalb sich diese Fähigkeit auf Spezialfabriken konzentriert und die Linienzahl einer Fabrik eher eine aussagekräftige als eine Marketingzahl ist.
Schicht zwei: Die Abschreibung der Ausrüstung erhöht die Gemeinkosten
Die Gemeinkosten in einer Fabrik werden von Miete, Nebenkosten und Personal dominiert. In einer Schweißfabrik fällt auch die Abschreibung einer Etage sechsstelliger Maschinen und ihres Werkzeugbestands an. Der Overhead-Anteil liegt höher als die 10–15 %, die bei der genähten Produktion üblich sind, und es handelt sich dabei eher um Prozesskosten als um die Polsterung.
Schicht drei: Materialien kosten mehr und sind wichtiger
Eine geschweißte Tasche erfordert ein schweißbares beschichtetes Gewebe – PVC-Plane, TPU-beschichtetes oder TPU-laminiertes Textil – das über handelsüblichem 600D-Polyester liegt. Hinzu kommen spezielle Komponenten: Versiegelte wasserdichte Reißverschlüsse sind wesentlich teurer als Standardketten, und Ventile, Dichtungen und geschweißte Teile gehören nicht in die Schublade.
Bei beiden Konstruktionen ist das Material auch der stärkste Preishebel. Ein veröffentlichtes Fabrikbeispiel verdeutlicht die Größenordnung: ein 30-Liter-Rucksack aus 600D-recyceltem Polyester6,80 $ FOB bei 500 Stückund die gleiche Tasche aus ballistischem 1680D-Nylon mit schwereren Reißverschlüssen13,20 $- mitAllein der Stoffwechsel machte etwa 60 % des Anstiegs aus. Bei der wasserdichten Konstruktion gilt das gleiche Prinzip: Der Wechsel zwischen PVC-Plane, TPU-beschichtetem und doppelseitigem TPU-Laminat bewegt das Angebot mehr als jede andere Einzelentscheidung.
Schicht vier: Die Schrott-Asymmetrie, die niemand erwähnt
Dies ist der Kostentreiber, der die geschweißte Produktion am meisten auszeichnet, und er taucht in keiner Panne auf.
Ein schlechter Stich kann aufgetrennt werden. Eine schlechte Schweißnaht kann das nicht.
Läuft ein Näharbeiter eine Naht falsch, wird die Naht geöffnet und neu genäht; Das Material wird zurückgewonnen und die Kosten betragen ein paar Minuten Arbeit. Wenn ein Schweißzyklus mit den falschen Parametern läuft – unzureichende Verweilzeit, schnelles Abkühlen, verunreinigte Oberfläche –, sind die Bleche betroffenverschmolzenfalsch. Sie können nicht getrennt und erneut ausgeführt werden.Bei der Abfalleinheit handelt es sich um den gesamten Paneelsatz aus teurem, beschichtetem Stoff.
Daraus ergeben sich drei Dinge, die das Fabrikverhalten erklären, das ein Käufer andernfalls als übertrieben empfinden würde:
Testen Sie Schweißnähte und Schältests zu Beginn jedes Laufssind keine Bürokratie. Sie kosten ein paar Panels; skipping them risks a batch.
Die Schnitttoleranz ist enger, weil eine Schweißnaht keine Nahtzugabe hat, um Abdrift aufzufangen – der Materialabfall pro Einheit läuft also anders ab als bei der genähten Produktion.
Prozessdisziplin ist eingepreist.Ein Angebot, das den Marktpreis für ein geschweißtes Produkt erheblich unterbietet, besteht in der Regel darin, die Abkühlzeit, die Testschweißungen oder die Dichtheitsprüfung einzukalkulieren – alles Dinge, die bis zum Eintreffen der Ware unsichtbar sind.
Schicht fünf: QC ist ein größerer Anteil
Bei einer genähten Tasche erfolgt die Endkontrolle weitgehend visuell und maßlich anhand einer AQL-Probe. Bei einem versiegelten Produkt ist die Aussage funktionsfähig, daher kostet die Überprüfung mehr: echte Chargentests unter Eintauchen in Wasser und bei einigen Produkten100 % Dichtheitsprüfung statt Probenahme. So werden beispielsweise unsere Kompressionsbeutel vor dem Verpacken einzeln einem Fülltest unterzogen, und jede Lieferung durchläuft die Kundeninspektion mit Auspacken, Vakuumextraktion, einer 24-stündigen statischen Ruhephase und Feststellung von Luftlecks.
Das ist ein echter Kostenfaktor, und zwar der Preis, der entsteht, wenn man eine Bewertung abgeben kann, anstatt sie nur andeuten zu können.
Wo die MOQ-Unterbrechungen tatsächlich liegen
Das Volumen reduziert die Stückkosten, indem es die Fixkosten verteilt und den Einkauf verbessert. Die Schwellenwerte sind in der gesamten Branche ziemlich einheitlich:sinnvolle Pausen bei etwa 300, 1.000 und 3.000 Einheiten mit jeweils etwa 5–10 % Ermäßigungund weitere 10–15 % auf der 10.000-Stück-Ebene. What changes at each step:
In der ersten Pause— Werkzeuge und Einrichtung amortisieren sich über mehrere Einheiten hinweg, und Material wird in Rollenmengen und nicht in Stücken eingekauft.
In der Mittelpause— Der Einkauf von Hardware und Reißverschlüssen verlagert sich auf Volumenpreise, und die Einrichtungszeit für Produktlinien sinkt pro Einheit.
An der Spitze Pause— Der Lauf belegt eine Linie effizient und Abfall und Wechsel pro Einheit fallen weg.
Ein spezieller Vorbehalt bei Schweißarbeiten: Der erste Bruch ist hier wichtiger als bei der genähten Produktion, da sich dort die Kosten für die Stanzform verteilen. Die Verdoppelung einer Erstbestellung von 300 auf 600 Stück führt oft zu einer höheren Stückpreissteigerung als bei einer späteren erneuten Verdoppelung.
Die Kosten, die nicht im Angebot enthalten sind
FOB ist das Werkstor, und Käufer unterschätzen regelmäßig, was sich dahinter befindet. Veröffentlichte Leitlinien beziffern die zusätzliche Belastung auf25–50 % des FOB-PreisesSobald alles gezählt ist:
Mustergebühren und Werkzeuge– getrennt, vorne.
Konformitätsprüfung— REACH, Prop 65, Farbechtheit und ähnliches kosten in der Regel etwa 120–250 US-Dollar pro Stil, abgeschrieben über die gesamte Bestellung. Für den US-Einzelhandel und große Marktplätze obligatorisch und in Beschaffungsleitfäden regelmäßig weggelassen.
Inspektion durch Dritte— SGS oder QIMA, pro Inspektion.
Verpackung– Polybeutel, Hangtag, Barcode und Exportkarton üblicherweise 0,30–1,00 USD pro Einheit. Ein „5,00 $ FOB“-Angebot beinhaltet selten die Einzelhandelsverpackung, die eine Marke tatsächlich benötigt.
Fracht, Versicherung, Zoll und Inlandslieferung– und bei wasserdichten Beuteln ist die Fracht oft volumetrisch und nicht das tatsächliche Gewicht, sodass die Kartoneffizienz pro Größe im Großen und Ganzen wichtiger ist als der Stückpreis.
Ingenieur für Kosten, fragen Sie nicht nach einem Rabatt
Die nützlichste Umformulierung beim Sourcing: Wenn Sie einen FOB-Zielpreis haben,Bitten Sie die Fabrik nicht, es billiger zu machen – bitten Sie sie, den Preis anzupassen.Die Hebel sind real und quantifiziert:
Musterverschachtelung.Durch CAD-Verschachtelung, die den Stoffabfall um etwa 4 % reduziert, werden etwa 0,20 bis 0,40 US-Dollar pro Beutel eingespart, ohne dass sich die Stoffqualität ändert.
Feature-Disziplin.Das Entfernen von zwei nicht unbedingt notwendigen internen Organizern kann etwa 15 Minuten Arbeit einsparen – etwa 0,50–0,90 US-Dollar – und führt oft zu einer leichteren, besseren Tasche.
Gemeinsame Nutzung von Komponenten.Durch die Verwendung derselben Reißverschlusskette und Schnalle für drei SKUs kann die Fabrik in großen Mengen einkaufen, normalerweise mit einem Hardware-Rabatt von 5–10 %.
Geometrie.Speziell für Schweißarbeiten – sanfte Radien und saubere Nahtverläufe schweißen gleichmäßiger als enge Ecken, was die Ausbeute verbessert und den Ausschuss reduziert.
Gemeinsame Werkzeugbestückung über eine Größenskala hinweg.Mehrere unserer Modelle verfügen über mehrere Kapazitäten nach einem Muster, wodurch sich die Chipkosten auf eine ganze Reihe statt auf eine SKU verteilen.
Längere Vorlaufzeiten und Mengenverpflichtungen— echte gegenseitige Einsparungen statt Margendruck.
Wie dies in unseren Bedingungen zum Ausdruck kommt
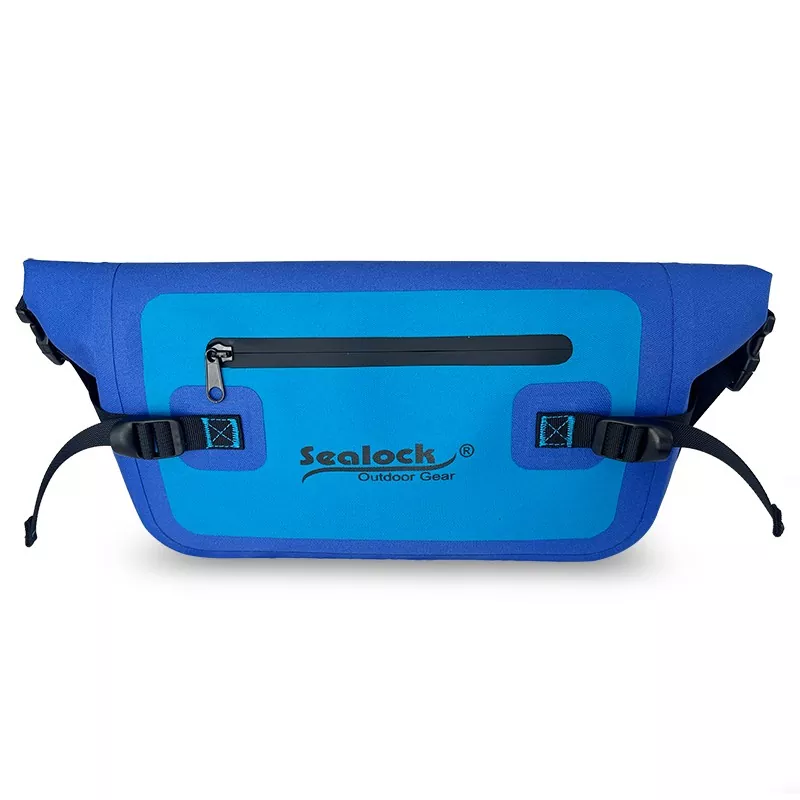
Bild
Modell
Kostenmerkmal
Mindestbestellmenge
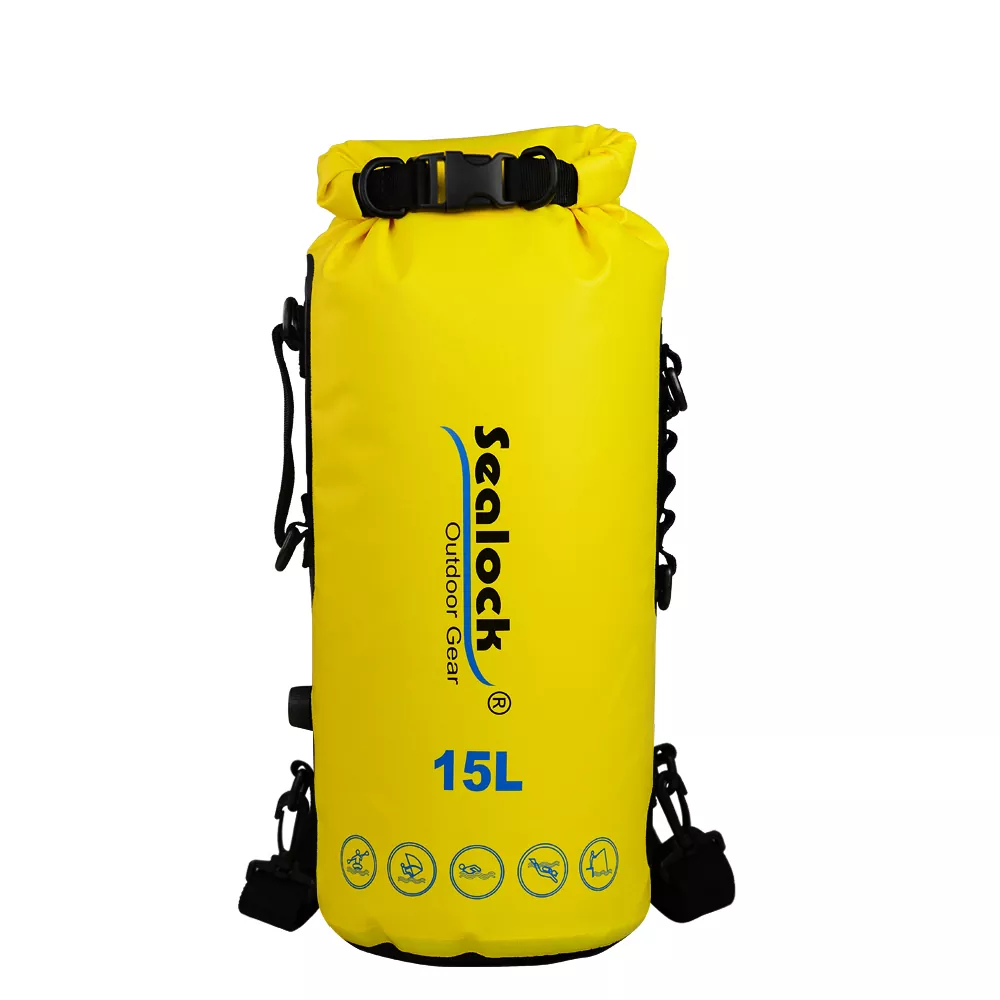
SL-D069 Trockentasche— 5L bis 100L mit veröffentlichten Abmessungen pro Größe; 500D PVC-Netz; acht Farben.
Zehn Kapazitäten auf einem Muster – die effizienteste Werkzeugamortisation im Sortiment
200
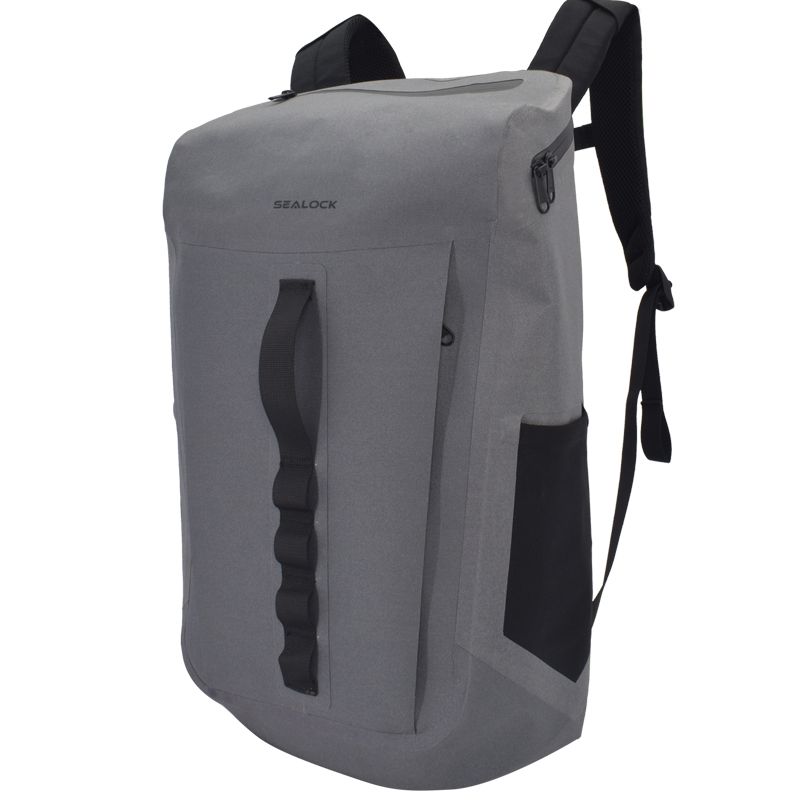
SL-E102 Trockenrucksack— 15L / 20L / 30L mit veröffentlichten Abmessungen pro Größe; 500D PVC-Netz.
Drei Kapazitäten für gemeinsame Werkzeuge – eine Leiter ohne drei Entwicklungen
Der Mehrwert – einfache Flachnahtgeometrie, minimale Komponenten, schnelle Probenahme
500
Die Mindestbestellmenge für das gesamte Sortiment beträgt bei einigen Modellen 200 Stück, typischerweise 300–500 Stück. Die Musterausführung dauert je nach Komplexität 3–15 Tage, die Produktion 20–45 Tage nach Genehmigung, wobei die Werkzeuge für die Entwicklung einer maßgeschneiderten Form separat angeboten werden. Die Produktion erfolgt in Dongguan oder Ho-Chi-Minh-Stadt, was für US-Importeure ebenfalls eine Entscheidung über die Gesamtkosten ist.
FAQ: Kosten für wasserdichte Taschen
F: Warum ist eine geschweißte Tasche teurer als eine genähte „wasserdichte“? A: Schweißbare beschichtete Stoffe kosten mehr als handelsübliches Polyester, versiegelte Reißverschlüsse kosten mehr als Standardketten, Werkzeuge sind ein separater Posten, der Wertverlust der Ausrüstung ist höher und funktionale Dichtheitsprüfungen kosten mehr als visuelle Inspektionen. Ob sich dieser Aufpreis lohnt, hängt davon ab, ob Ihr Produkt untergetaucht wird – bei Regen und Spritzwasser ist eine vollständig verschweißte Konstruktion oft ausreichend und kostengünstiger.
F: Warum werden die Werkzeuge separat berechnet? A: Weil jede geschweißte Geometrie eine individuelle Kupfermatrize benötigt. Es handelt sich um einmalige Kosten mit eigener Vorlaufzeit, die bei Nachbestellungen wiederverwendet werden – weshalb sich die Preise für Nachbestellungen in der Schweißproduktion spürbar verbessern.
F: Warum bestehen Schweißfabriken auf Testschweißungen und Abkühlzeiten? A: Weil eine schlechte Schweißnaht nicht gelöst werden kann. Eine falsch genähte Naht wird geöffnet und erneuert; Falsch verschmolzene Platten sind bei teurem beschichtetem Stoff Ausschuss. Testschweißungen bei jedem Produktionsstart kosten ein paar Bleche und schützen eine Charge.
F: Wo liegen die MOQ-Preisnachlässe? A: Etwa 300, 1.000 und 3.000 Einheiten, jeweils etwa 5–10 %, weitere 10–15 % bei 10.000. Bei Schweißarbeiten ist der erste Bruch am wichtigsten, da sich dort die Werkzeugkosten verteilen.
F: Was sollte ich über den FOB-Preis hinaus einplanen? A: In der Regel zusätzlich 25–50 %, wenn Probenahme, Werkzeuge, Konformitätsprüfung, Inspektion, Verpackung, Fracht, Versicherung, Zoll und Inlandslieferung berücksichtigt werden. Allein die Konformitätsprüfung kostet in der Regel 120–250 US-Dollar pro Modell.
F: Wie kann ich die Kosten senken, ohne die Qualität zu beeinträchtigen? A: Geben Sie uns den Zielpreis an und lassen Sie uns diesen entwickeln – bessere Musterverschachtelung, Entfernen von Funktionen, die den Arbeitsaufwand ohne Mehrwert erhöhen, gemeinsame Nutzung von Hardware über mehrere SKUs hinweg, schweißfreundliche Geometrie und die Ausführung einer Größentabelle für gemeinsam genutzte Werkzeuge. Das sind echte Einsparungen; Ein einfaches Drücken auf den Rand reicht nicht aus.
Sprechen Sie mit der Fabrik
Für ein zeilenweises Angebot zu Ihrer Spezifikation – Materialien, Werkzeuge, Arbeit, Verpackung und Qualitätskontrolle werden separat aufgeführt – wenden Sie sich an Sealock unterinfo@sealock.com.hkoder +86-769-82009361. Über zwanzig Jahre Hochfrequenzschweißen und industrielles Nähen unter einem Dach, neun Schweißlinien, doppelte Produktion zwischen China und Vietnam und ein umfassendes Kundenkontrollverfahren für jede Lieferung.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик