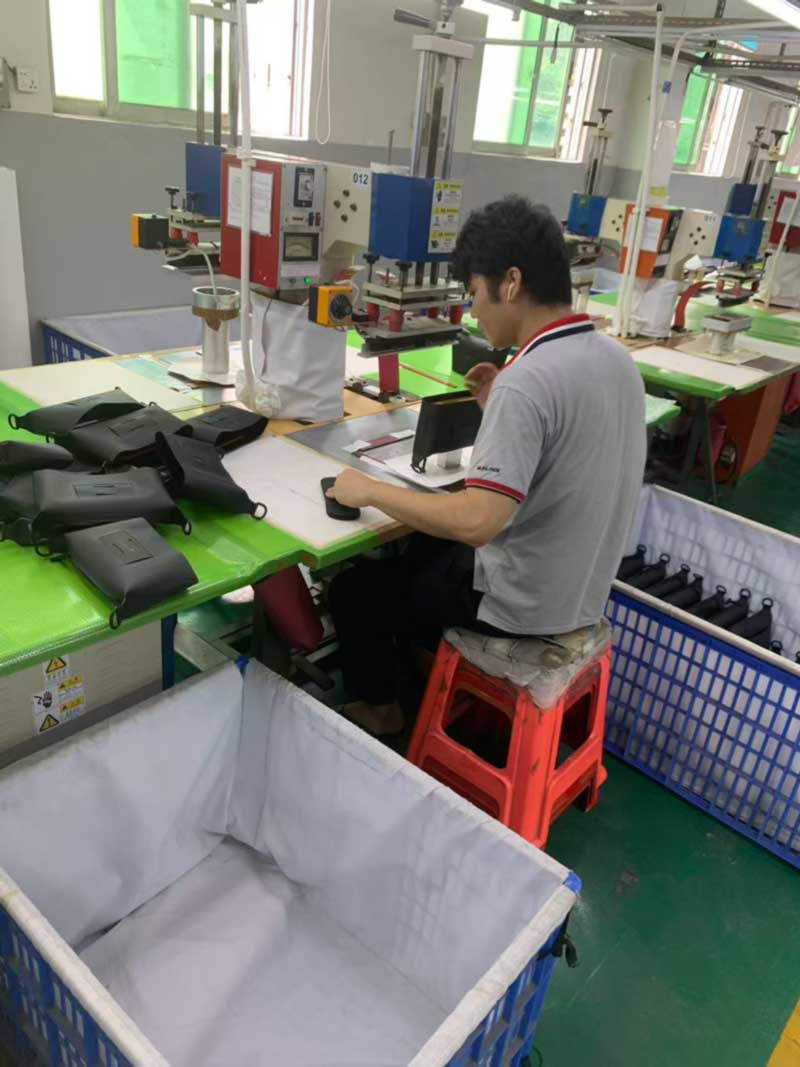
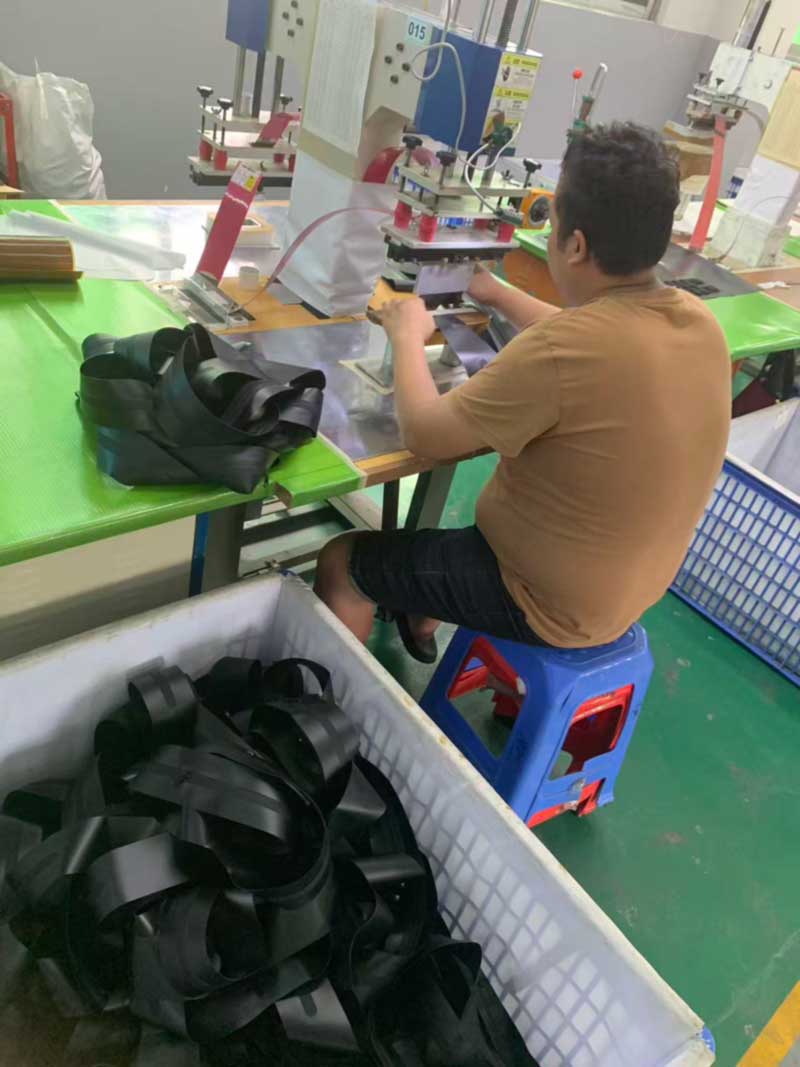
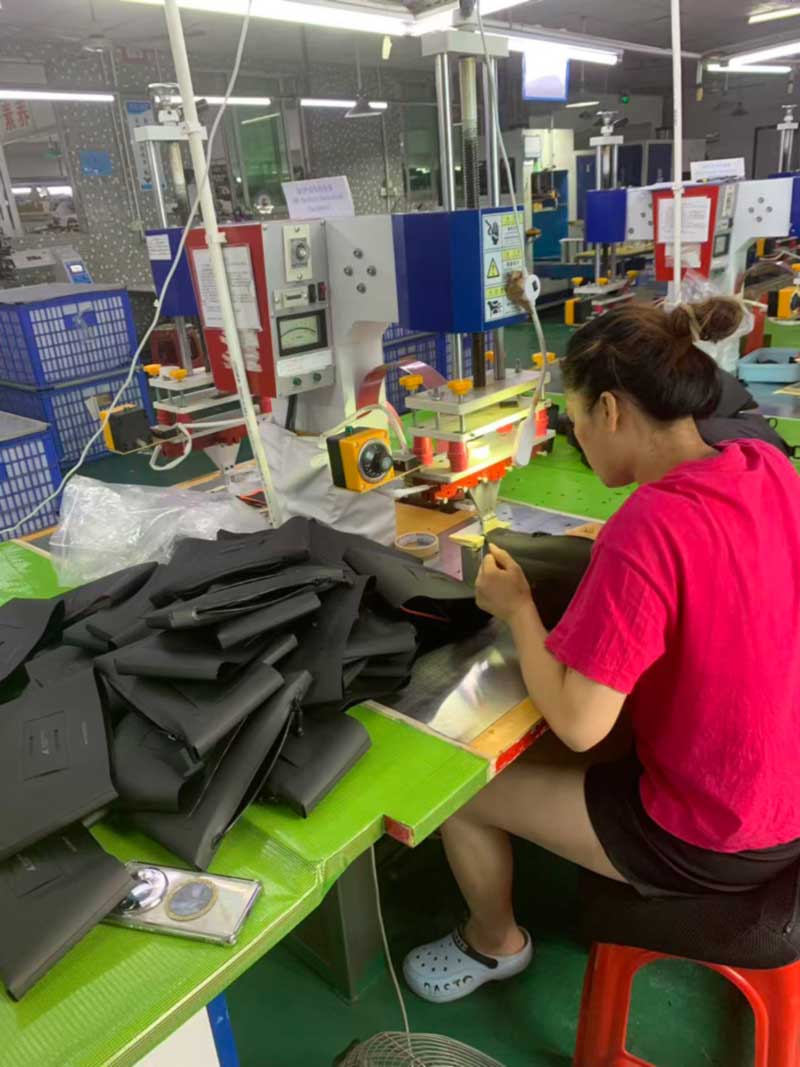
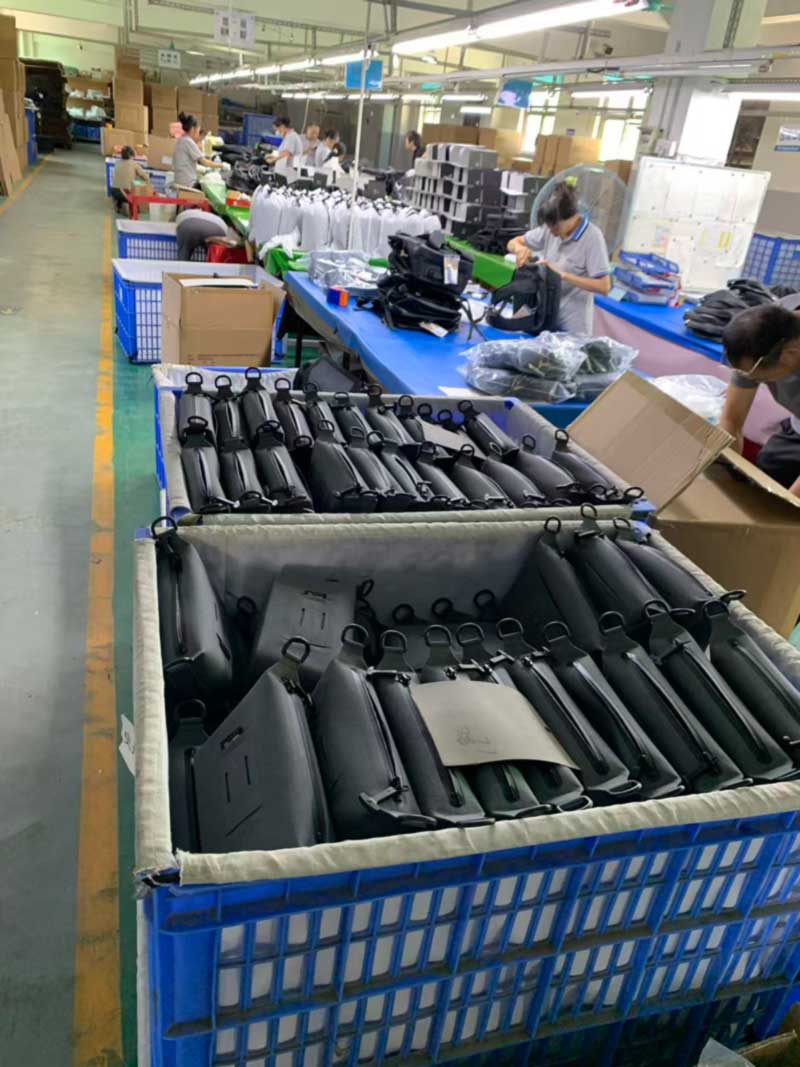
Stellen Sie sich an den Kopf unserer Schweißhalle und zählen Sie die Stationen ab. Jedes hat eine auf der Maschine eingravierte Nummer – 011, 012, 015, 020, 021 –, eine eigene Matrize, die in der Presse eingespannt ist, eine eigene Ablage mit Bauteilen und einen eigenen ausgekleideten Behälter darunter, in dem die fertigen Teile aufgefangen werden. Keiner von ihnen stellt eine Tasche her. Jeder von ihnen macht ein Stück daraus.
Das ist der Teil von geschweißten Konstruktionen, den Käufer selten sehen, und es ist der Teil, der die Lieferzeit und die Werkzeugkosten bestimmt und warum ein geschweißtes Produkt nicht anhand eines Fotos zitiert werden kann.
Jede Station verfügt über eine eigene Matrize, eine eigene Bauteilablage und einen eigenen Behälter. Keiner von ihnen stellt eine ganze Tüte her.
Genähte Taschen werden aus Paneelen zusammengesetzt; Geschweißte Beutel werden aus Teilen zusammengesetzt
Ein herkömmlicher genähter Rucksack besteht aus flachen Stoffbahnen, die an der Maschine zusammengefügt werden, und die meisten seiner kleinen Merkmale – ein Griff, eine D-Ring-Lasche, eine Kompressionsschlaufe – werden durch das Zusammennähen von Gurtband auf eine Stoffbahn hinzugefügt. Die Ortung erfolgt durch die Hände des Bedieners und die Nahtzugabe.
Eine Schweißkonstruktion funktioniert so nicht. Für eine Schweißnaht ist ein gleichmäßiger Druck und eine gleichmäßige Verweildauer über die gesamte Fläche erforderlich, was bedeutet, dass jedes Merkmal flach in einer Stanzung für dieses Merkmal sitzen muss. Eine Griffankerplattform ist ein Würfel. Ein D-Ring-Montagepatch ist eine weitere Möglichkeit. Ein gepolstertes Rückenteil mit Belüftungskanälen ist ein weiteres, ebenso wie jede in eine Vorderseite eingeschweißte Gurtschlaufe, jede Reißverschlussendverstärkung und jede Grundplatte.
Wenn man sie in einer mittelgroßen Packung zusammenzählt, landet die Zahl irgendwo zwischen zwanzig und dreißig geschweißten Unterbaugruppen vor der endgültigen Schließung, jede an einer eigenen Station hergestellt, jede in einem eigenen Behälter gesammelt, die alle in abgestimmten Mengen zur Endmontage gelangen müssen. Die Behälter im Gang sind keine Lagerbehälter. Sie sind die laufende Arbeit eines Aufbaus, der eher parallel als linear verläuft.
Gurtschlaufen und Ankerflicken werden in Chargen vor den Paneelen verschweißt, an denen sie befestigt werden sollen.
Was das für Werkzeuge, Bemusterung und MOQ bedeutet
Daraus ergeben sich drei praktische Konsequenzen, die die meisten Fragen erklären, die uns Käufer in der Angebotsphase stellen.
Erstens: Werkzeuge. Jede neue Feature-Geometrie benötigt eine Matrize. Ein Paket, das unsere vorhandenen Anker- und Schlaufengeometrien wiederverwendet, enthält fast keine neuen Werkzeuge; Eine Packung, die ihre eigenen Hardware-Formen, ein anderes Griffprofil und ein neues Kanalmuster auf der Rückseite vorstellt, enthält mehrere Matrizen, bevor das erste Muster existiert. Aus diesem Grund können zwei Taschen, die ähnlich komplex aussehen, sehr unterschiedliche Zitate aufweisen und wir fragen frühzeitig, welche Details wirklich markenspezifisch sind und welche lediglich die Version sind, die auf dem Referenzfoto zu sehen war.
Zweitens, Probenahmezeit. Unser Standard-Beispielfenster beträgt 7 bis 15 Tage, und wo ein Programm in diesem Bereich landet, ist fast ausschließlich eine Werkzeugfrage und keine Montagefrage. Das Schneiden und Testen eines Stempels dauert Tage; Der Zusammenbau der Probe dauert Stunden.
Drittens: Mindestbestellmenge. Eine Mindestbestellmenge von 300 Stück ist bei den meisten Modellen keine willkürliche kommerzielle Mindestbestellmenge. Dies ist der Punkt, an dem sich die Werkzeugeinrichtung, die Freigabe des ersten Teils und der Linienwechsel an über zwanzig Stationen zu angemessenen Stückkosten amortisieren. Darunter steigen die Einrichtungskosten pro Tasche schneller, als die meisten Käufer erwarten.
Die Kehrseite ist, dass Nachbestellungen schnell und konsistent erfolgen, sobald die Matrizen vorhanden sind. Die Station führt jedes Mal den gleichen Schweißzyklus durch, anstatt sich darauf zu verlassen, dass ein Bediener eine Nahtzugabe nach Augenmaß reproduziert, weshalb Schweißprogramme in der Regel weniger Abweichungen zwischen Produktionsläufen aufweisen als genähte Äquivalente.
Ein Element, das nicht flach in einer Matrize sitzt, kann nicht geschweißt werden – die Geometrie entscheidet über die Werkzeugausstattung, bevor das Design gesperrt wird.
Die Teile, die eigenständige Produkte sind
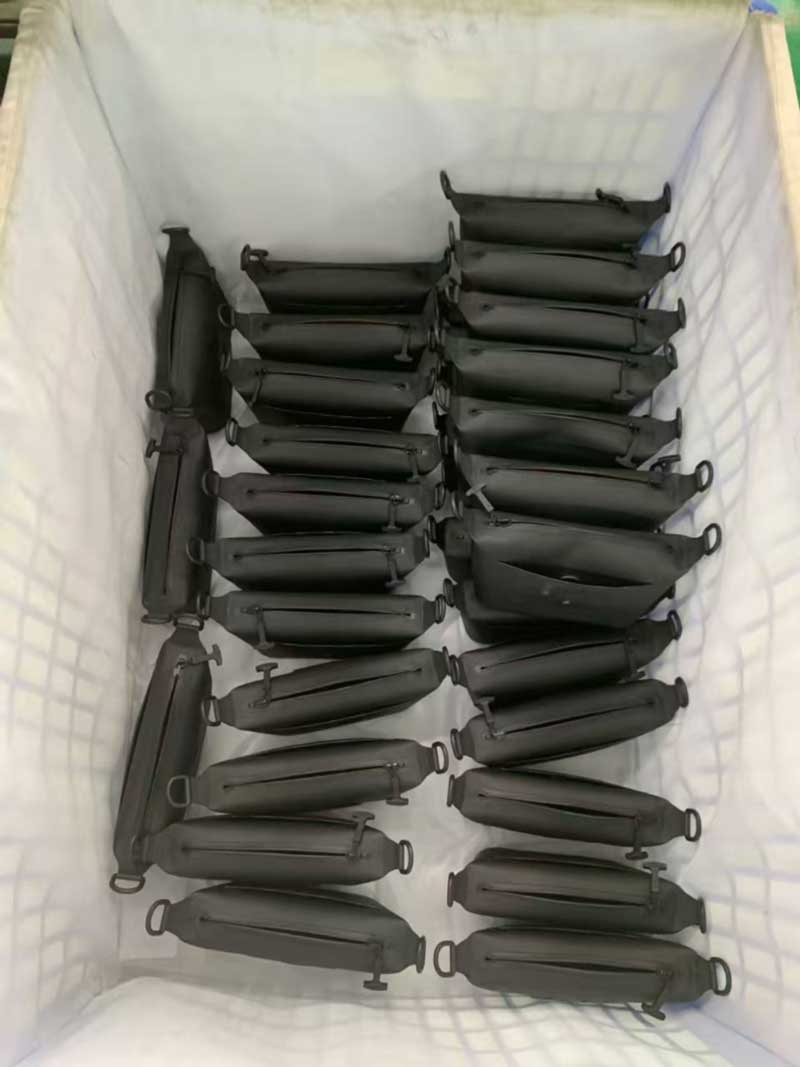
Nicht alles auf dem Boden ist ein Bauteil. An denselben Stationen, an denen Ankerflicken geschweißt werden, werden auch komplette Kleinteile hergestellt – geschweißte Flaschenschlaufen, Taschen für technische Geräte, konische Trageschlaufen – die als fertige Einheiten und nicht als Unterbaugruppen vom Band kommen.
Diese sind erwähnenswert, da Marken sie häufig unterschätzen. Ein kleines geschweißtes Zubehörteil trägt fast den gleichen Werkzeugaufwand wie ein großes: Es benötigt immer noch Matrizen, benötigt immer noch die Erststückgenehmigung, braucht immer noch seinen eigenen Farbstandard. Was es nicht mit sich bringt, ist der Montageaufwand, weshalb Accessoires für eine Marke oft die effizienteste Möglichkeit sind, eine Kollektion zu erweitern – und auch, warum ein Angebot zu einem Bruchteil des Rucksackpreises selten die tatsächlichen Kosten für den Aufbau widerspiegelt.
Fertig geschweißte Schlingen – an denselben Stationen, an denen Komponenten für größere Packungen hergestellt werden.
Drei Kunden, drei völlig unterschiedliche Packouts, ein Nachmittag
Am anderen Ende der Etage lief in der Verpackungsgruppe 1 drei Programme gleichzeitig, und der Unterschied zwischen ihnen gibt ein nützliches Bild davon, was „Einzelhandelsbereit“ in der Praxis tatsächlich bedeutet.
Ein Programm verpackt in bedruckten Faltkartons mit einem separaten weißen Staubbeutel mit Kordelzug pro Einheit – eine Präsentation im Verkaufsregal, bei der die Schachtel Teil des Produkterlebnisses ist. Ein zweiter verpackt in bedruckte Versandtaschen mit Produktkennzeichnung und Zulassungszeichen, die für den Direktversand an den Verbraucher konzipiert sind, bei dem der Kunde als Erstes die Tasche selbst berührt. Ein Drittel verpackt die Waren in einfachen, einzelnen Polybeuteln in Exportkartons, die mit den Kartonmarkierungen des Käufers bedruckt sind und für ein Vertriebszentrum und nicht für die Haustür bestimmt sind.
Gleiche Fabrik, gleiche Woche, drei unterschiedliche Definitionen von fertig. Jeder hat seine eigene Komponentenliste, seine eigene Zähllogik und seine eigenen Fehlermodi, und keiner von ihnen toleriert es, am Ende eines Laufs improvisiert zu werden. Verpackungskomponenten werden auf die gleiche Weise wie Karosseriestoffe bestellt und entsprechend dem Produktionsplan zusammengestellt, da ein Container, der bis auf die Staubbeutel vollständig ist, kein Container ist, der versendet werden kann.
Verpackungsgruppe 1: Einzelhandelskartons, Staubbeutel pro Einheit und zwei weitere Auspackformate, die am selben Nachmittag ausgeführt werden.
Wo die Schweißhalle auf unseren eigenen Kompressionsbereich trifft
Die obige Unterbaugruppenlogik ist auch der Grund für unsere eigeneKompressionsbeutel mit integrierter Pumpesieht so aus, wie es ist. Das Pumpengehäuse wird nicht in eine Tasche gesteckt und zugenäht; Es wird an einer speziellen Station direkt in das Karosserieblech eingeschweißt, wobei das Gehäuseprofil gestanzt wird, wodurch die Schnittstelle abgedichtet und nicht nur abgedeckt werden kann.
Gleiches gilt für das Ventil amHandpumpenversionund der geschweißte Fensterrahmen an beiden. Bei jeder davon handelt es sich um eine separate Station, eine separate Düse und eine separate Inline-Prüfung, und jede davon wird im fertigen Produkt durch unser Standard-Vakuum-Retentionsverfahren überprüft – evakuieren, 24 Stunden lang stehen lassen, etwaigen Luftverlust feststellen.
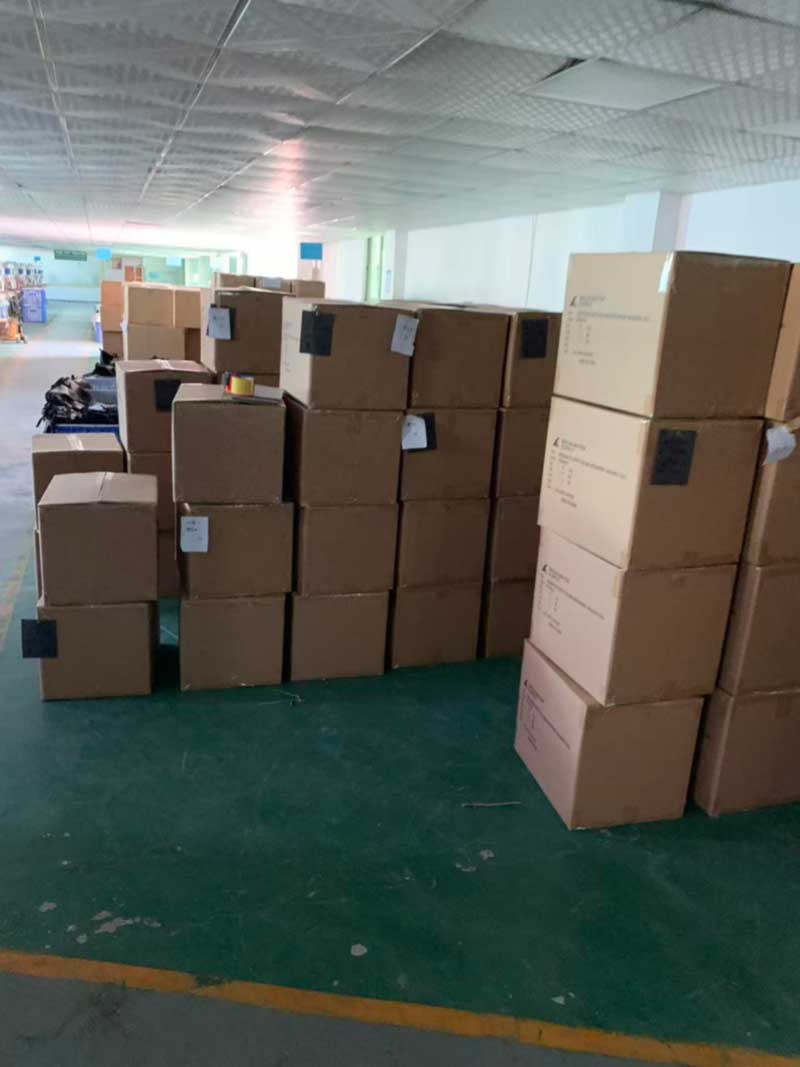
Nach den Vorgaben des Käufers gekennzeichnete Kartons werden zur Abholung bereitgestellt.
Für Käufer, die ein Schweißprogramm angeben
Die nützliche Schlussfolgerung für jeden, der mit uns entwickelt, ist, die Feature-Geometrie als Kostentreiber auf der gleichen Ebene wie Material und Kapazität zu behandeln. Die Wiederverwendung einer bewährten Anker- oder Schlaufengeometrie, bei der die Marke keine klare Meinung dazu hat, und die Verwendung des Werkzeugbudgets für die zwei oder drei Details, die wirklich unverwechselbar sind, führt in kürzerer Zeit zu einem besseren Produkt, als wenn die Neuheit gleichmäßig auf alle Teile der Tasche verteilt wird.
Sealock fertigt seit über 20 Jahren geschweißte wasserdichte Ausrüstung, wobei Hochfrequenzschweißen und hausinternes Nähen in Dongguan und in unserem Werk in Ho-Chi-Minh-Stadt Seite an Seite laufen, sodass Käufer die Herkunft wählen können, die zu ihrer Tarifposition passt, ohne die Spezifikation neu verhandeln zu müssen. Standardbedingungen sind FOB Guangdong, 7–15 Tage für die Probenahme, 30–45 Tage für die Massenproduktion und MOQ ab 300 Stück bei den meisten Modellen, mit IQC-, IPQC- und OQC-Kontrollpunkten als Standard und SGS- oder QIMA-Inspektion auf Anfrage. Einzelhandelskartons, Staubbeutel, bedruckte Versandtaschen, Anhängeetiketten und vom Käufer angegebene Kartonmarkierungen werden im eigenen Haus abgewickelt.
Für Zeichnungen, Muster oder ein Angebot kontaktieren Sie uns unterinfo@sealock.com.hk.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик