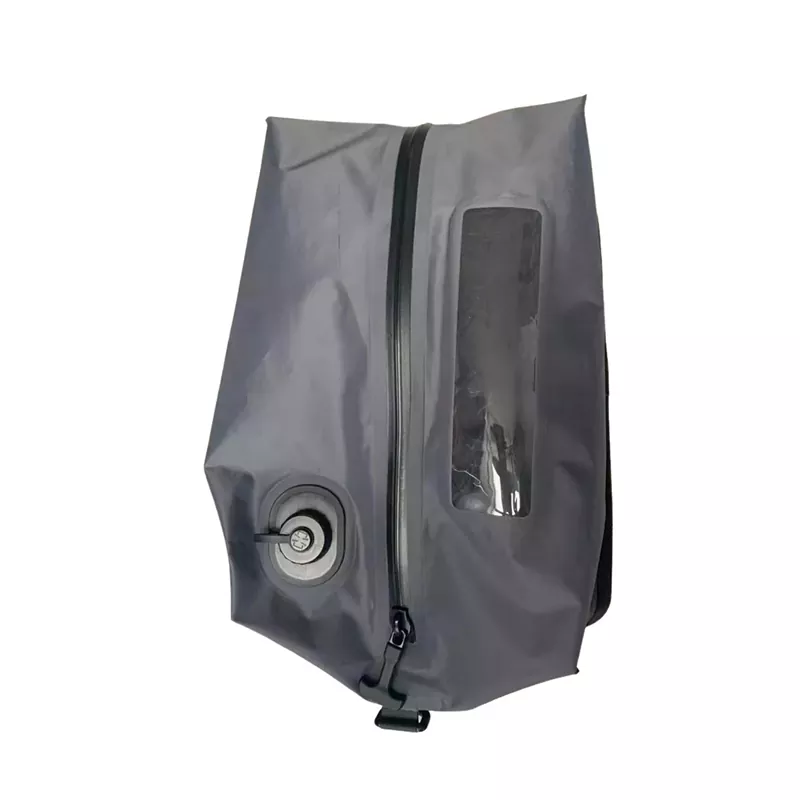
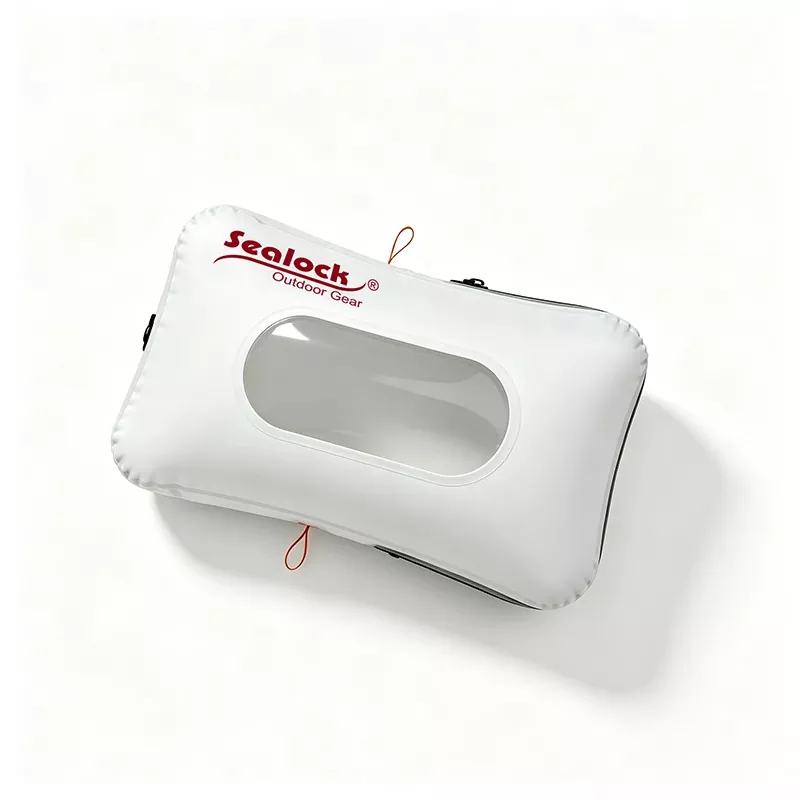
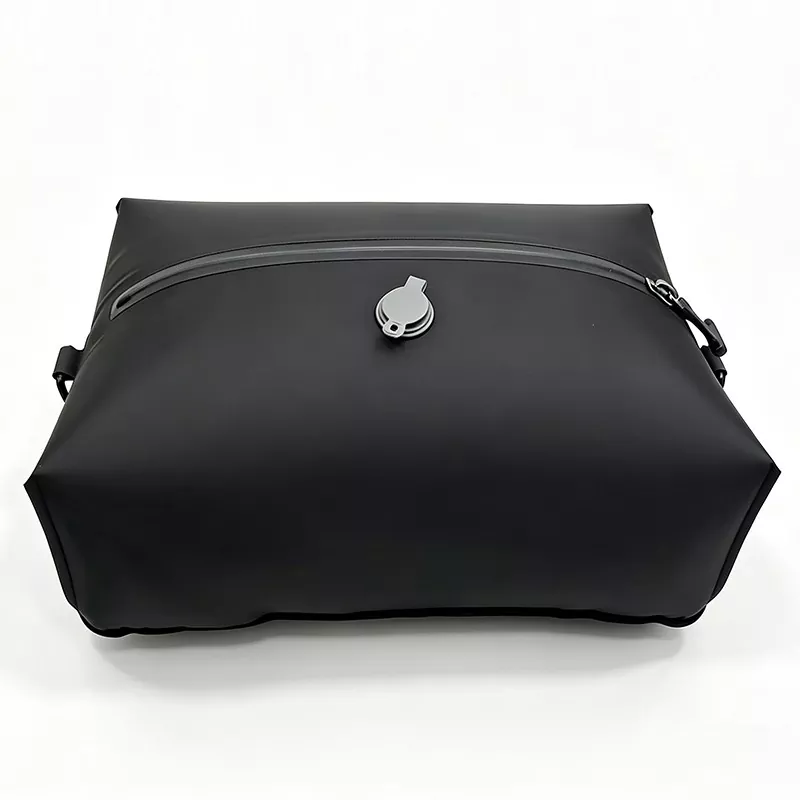
Sealock ist ein Hersteller und OEM-Lieferant von kundenspezifischen Vakuumkompressionsbeuteln. Ein wasserdichter Beutel muss das Eindringen von Wasser verhindern, solange er sich im Wasser befindet. Ein Kompressionsbeutel muss haltenLuftwochenlang ununterbrochen gegen einen Druckunterschied aus, der sich nie entspannt. Luftmoleküle sind viel kleiner als Wassertröpfchen und ein Vakuum hört nie auf, anzuziehen, was dies zum anspruchsvollsten Dichtungsproblem in unserem Sortiment macht. In diesem Leitfaden erfahren Sie, wie diese Taschen tatsächlich hergestellt werden – das Ventil, der Verschluss, die Pumpenintegration und der Aufblastest, der auffängt, was sonst nichts bewirkt.
Das Ventil ist das Produkt
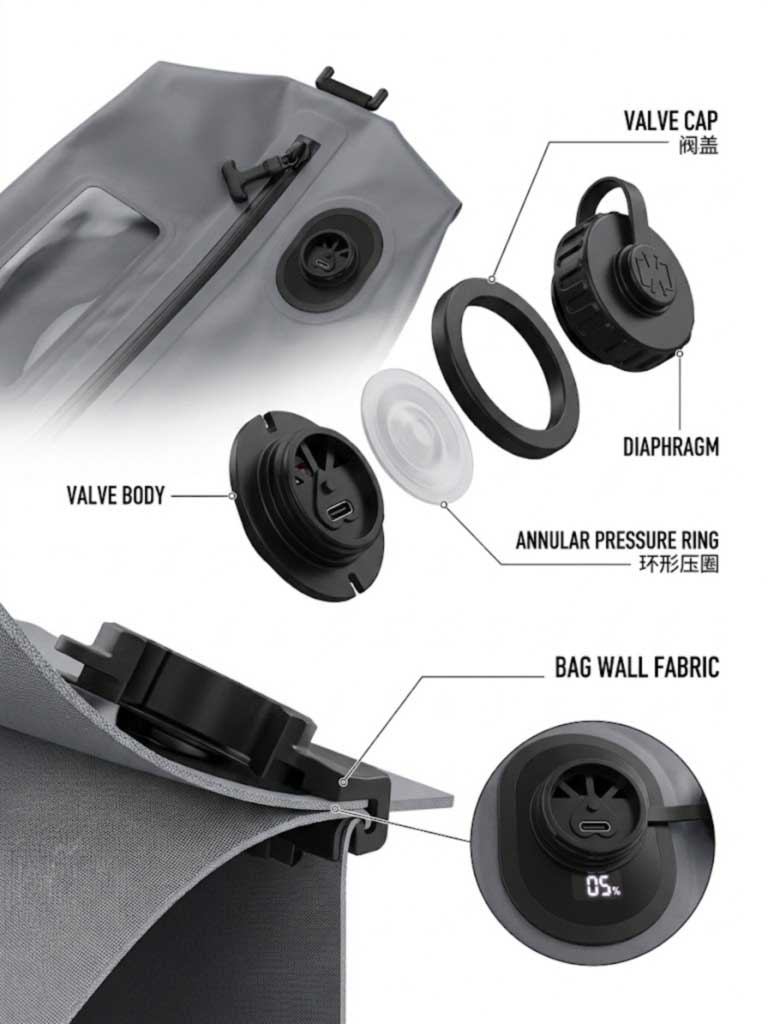
Alles andere kann stimmen und ein defektes Ventil verliert trotzdem über Nacht das Vakuum. Eine Einwegventilbaugruppe an einem Kompressionsbeutel hat eine spezifische Anatomie und jedes Teil erfüllt eine Aufgabe:
Ein innerer Ventilkörper mit einem Flansch, sitzt im Inneren des Beutels und greift mit seinem Flansch in den Bereich um die Öffnung in der Beutelwand ein.
Eine flexible MembranEs biegt sich vom Beutel weg, um durch Ansaugen Luft herauszulassen, und dichtet dann ab, wenn der Druck im Inneren niedriger ist als der Umgebungsdruck außen. Bessere Designs ergeben die MembranBereiche unterschiedlicher Steifigkeitstatt einheitlicher Flexibilität.
Ein projizierter ringförmiger Ringdass das Zwerchfell hineintrifftlinearer Kontakt– die tatsächliche Siegellinie und die Geometrie, die darüber entscheidet, ob ein Vakuum eine Nacht oder eine Saison lang anhält.
Eine äußere Kappe oder ein Halteringaußen montiert, der über den hervorstehenden Ventilkörper schnappt oder schraubtFängt das Beutelmaterial zwischen den beiden Komponenten ein.
Der letzte Punkt ist das entscheidende Herstellungsprinzip: Das Ventil ist esmechanisch erfasstdurch die Beutelwand sowie mit dieser verklebt. Beides allein reicht nicht aus – eine Bindung ohne Einfang löst sich bei wiederholten Pumpzyklen; Einfangen ohne Bindungslecks an der Grenzfläche.
Körper, Membran, ringförmiger Ring, Kappe – und die dazwischen eingeklemmte Beutelwand.
Die Verbindungsregel, die über die Ventilzuverlässigkeit entscheidet
Das Verbinden eines starren Ventilkörpers mit einer flexiblen Beutelwand kann durch Kleben oder durch thermisches Kleben erfolgen, und es gibt ein etabliertes Prinzip, das es wert ist, in Ihre Spezifikation aufgenommen zu werden:Überlegene Ergebnisse werden erzielt, wenn die verklebten Oberflächen aus ähnlichem Material bestehen.
Die praktische Konsequenz für einen TPU-Kompressionsbeutel ist direkt. Wenn die Innenfläche des Beutels aus TPU besteht, sollte der Ventilflansch aus einem kompatiblen schweißbaren Polymer bestehen, sodass die Verbindung eine echte Materialverschmelzung darstellt und nicht eine Klebeschicht, die zwei unterschiedliche Kunststoffe verbindet. Eine Klebeverbindung ist ein drittes Material mit einem eigenen Alterungsverhalten und genau die Art von Verbindung, die einen Werkstest übersteht und nach sechs Monaten Lagerung versagt.
Geben Sie das Ventilflanschmaterial neben dem Beutellaminat an, nicht separat. Es ist die nützlichste Produktlinie, die ein Käufer zu einem Kompressionsbeutel-Tech-Pack hinzufügen kann.
Der Fehlermodus, gegen den niemand spezifiziert: Lint
Dieses Produkt verdient mehr Aufmerksamkeit als es bekommt, da das Produkt fast ausschließlich für Textilien verwendet wird. Zu den Ventilkonstruktionen gehören Flügel, um Beutelmaterial und große Gegenstände von den Luftlöchern fernzuhalten – aberFlügel verhindern nicht, dass kleine Partikel in die Luftlöcher eindringen, wo sie entweder die Löcher blockieren oder verhindern, dass sich die Membran nach Abschluss der Evakuierung richtig schließt.
Kleidung, Bettwäsche und Daunen verlieren alle Fasern. Ein mit Fleece und einer Daunenjacke gefüllter Beutel erzeugt genau die Partikel, die auf einer Membrandichtfläche sitzen. Bei einem Beutel, der sich perfekt entleert und sich dann über zwei Tage hinweg allmählich wieder auffüllt, handelt es sich sehr oft um eine Membran, die durch eine Faser teilweise offen gehalten wird, und nicht um eine undichte Naht – weshalb Benutzer auch von Undichtigkeiten berichten, die sie nicht lokalisieren können.
Die technischen Antworten sind spezifizierbar:
Ein Filterelementüber die Ventilöffnung, so dass die evakuierte Luft gefiltert wird, bevor sie die Membran erreicht.
Radiale LuftabweiserUnter dem Ventilsitz befinden sich radialsymmetrisch angeordnete Rippen, die beim Evakuieren Beutelmaterial, Kleidung und Bettzeug aus den Luftporen fegen, sodass das Gewebe nicht hart gegen das Ventil gezogen wird.
Ein Schraubdeckel mit StoppvorrichtungEs wird auf die Membran gedrückt, wodurch eine mechanische Dichtung entsteht, die vom Verschluss der Membran unabhängig ist. Unser SL-P1133 verwendet genau aus diesem Grund eine Gewindekappe mit Dichtung: Sobald die Pumpe entfernt ist, hängt die Dichtung nicht mehr allein von der Membran ab.
Schweißen einer elektrischen Pumpe in eine Platte
Eine Einbaupumpe ist eine starre, angetriebene Baugruppe, die in eine flexible, abgedichtete Wand eingeschweißt ist. Die Anforderungen stapeln sich:
Ein ABS-Gehäuse mit abgedichteter Schnittstellean der Platte befestigt, eingeschweißt statt festgeklebt.
Eine verschraubte wasserdichte Kappeüber der Pumpe, so dass die Elektronik bei Nichtgebrauch versiegelt ist.
Batterieeindämmung– Die Zelle und der Ladeanschluss befinden sich in einem versiegelten Gehäuse an einem Produkt, das wiederholt komprimiert und gehandhabt wird.
Auto-Stopp-Steuerung, sodass der Motor den Zyklus beendet, anstatt gegen einen versiegelten Beutel zu laufen.
Die Pumpenschweißnaht ist ein von den Körpernähten getrenntes Prozessfenster mit eigenen Parametern und eigener Prüfung – und die Gehäusedichtheit wird unabhängig von der Vakuumhaltung des Beutels geprüft.
Das Fensterpaneel und der Verschluss
Das transparente Fensterist eine Verschweißung aus einem anderen Material: eine transparente TPU-Folie mit einem TPU-laminierten Stoff. Es gilt die Regel, dass sich das Material mit der höheren Glasübergangstemperatur zuerst erwärmen und in das Material mit der niedrigeren Tg leiten muss. Wenn Sie es in die andere Richtung laufen lassen, schmilzt die Folie zu stark, während das Laminat nie richtig schmilzt, sodass ein Fenster entsteht, das gut aussieht und später abblättert.
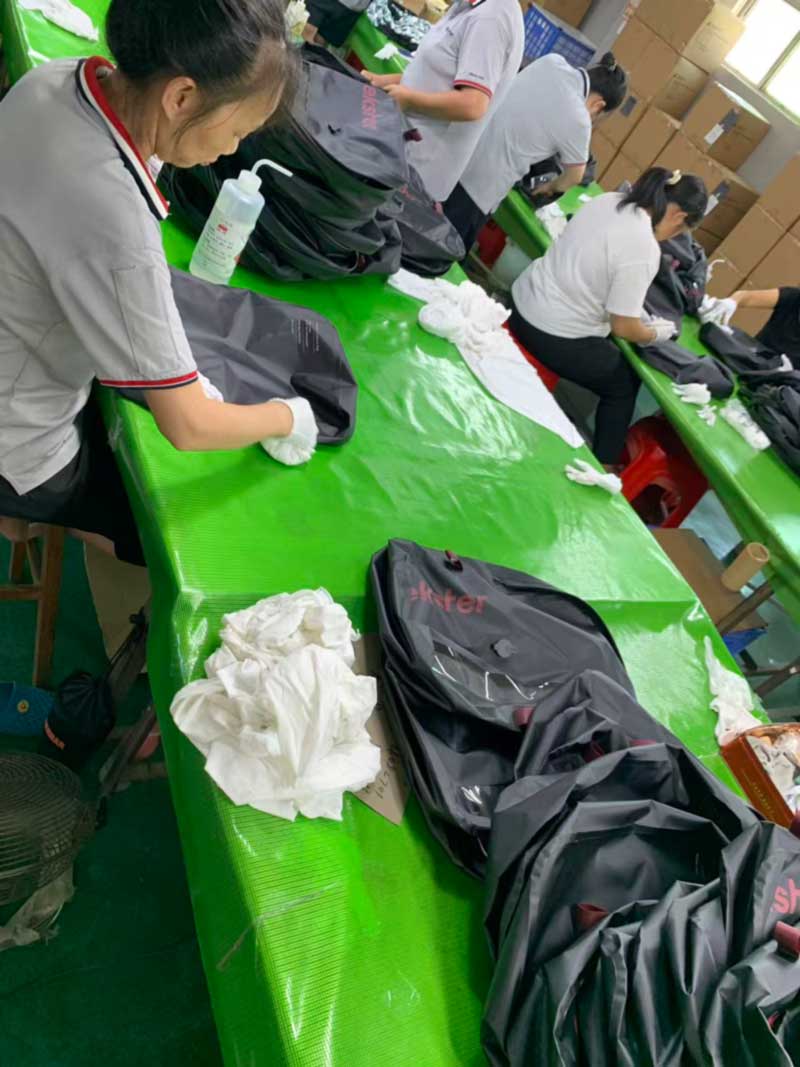
Auch Fensterpaneele erfordern Handhabungsdisziplin am Boden. Unsere Montagestationen arbeiten inWeiße Handschuhe mit einer Reinigungslösung, Wischen Sie jede Einheit vor und nach den Fenster- und Hardware-Arbeiten ab – denn Öl oder Staub auf einer durchsichtigen Folie sind sowohl ein kosmetischer Defekt als auch eine Schweißnahtverunreinigung.
Die Schließungist ein durchgehender, versiegelter, wasserdichter Reißverschluss mit geformter Zahnkette, der an der Platte angeschweißt ist. Dies ist die Komponente, die einen geschweißten Kompressionsbeutel von einem herkömmlichen unterscheidet: Ein versiegelter Reißverschluss ist eine komprimierte Versiegelung, während dies bei einem einpressbaren Reißverschlussstreifen nicht der Fall ist. Die Randeinfassung aus verstärktem Gurtband schützt den Rand vor Abrieb im Inneren des Gepäcks.
Handschuhe und Lösungsmittel an jeder Einheit – ein klares Fenster zeigt jeden Fingerabdruck und lässt sich schlecht über einen verschweißen.
Der Produktionsablauf
Schneiden— Karosserieteile, Fensterfolie und Einfassung auf Toleranz zugeschnitten; Eine Schweißnaht hat kein Spiel zur Aufnahme von Abdrift.
Fensterschweißen— Klare Folie, die unter unterschiedlichen Materialparametern in das Karosserieblech eingeschweißt wird.
Ventil- und Pumpeninstallation– Öffnung geformt, Ventilkörper aufgesetzt und mit Flansch verklebt, Haltekappe eingerastet, oder Pumpengehäuse verschweißt und mit Dichtung aufgelegt. Jeder führt seinen eigenen Parametersatz aus.
Reißverschlussschweißen— Das versiegelte Reißverschlussband ist hohlraumfrei mit der Platte verschweißt, so dass die Abdichtung vom Stoff bis zum Reißverschluss durchgehend ist.
Karosserieschweißen— Umfangsnähte bei 27,12 MHz verschmolzen, mit Testschweißungen und Schältests bei jedem Laufstart.
Kantenbindung— am Umfang angebrachtes, verstärktes Gurtband.
Reinigung— Fenster und Beschläge mit Handschuhen abwischen.
Inflationslecktest— jede Einheit, vor dem Verpacken.
Endkontrolle, Etikettierung und Verpackungmit Chargenkennzeichnung.
Der Inflationstest: Druck von innen
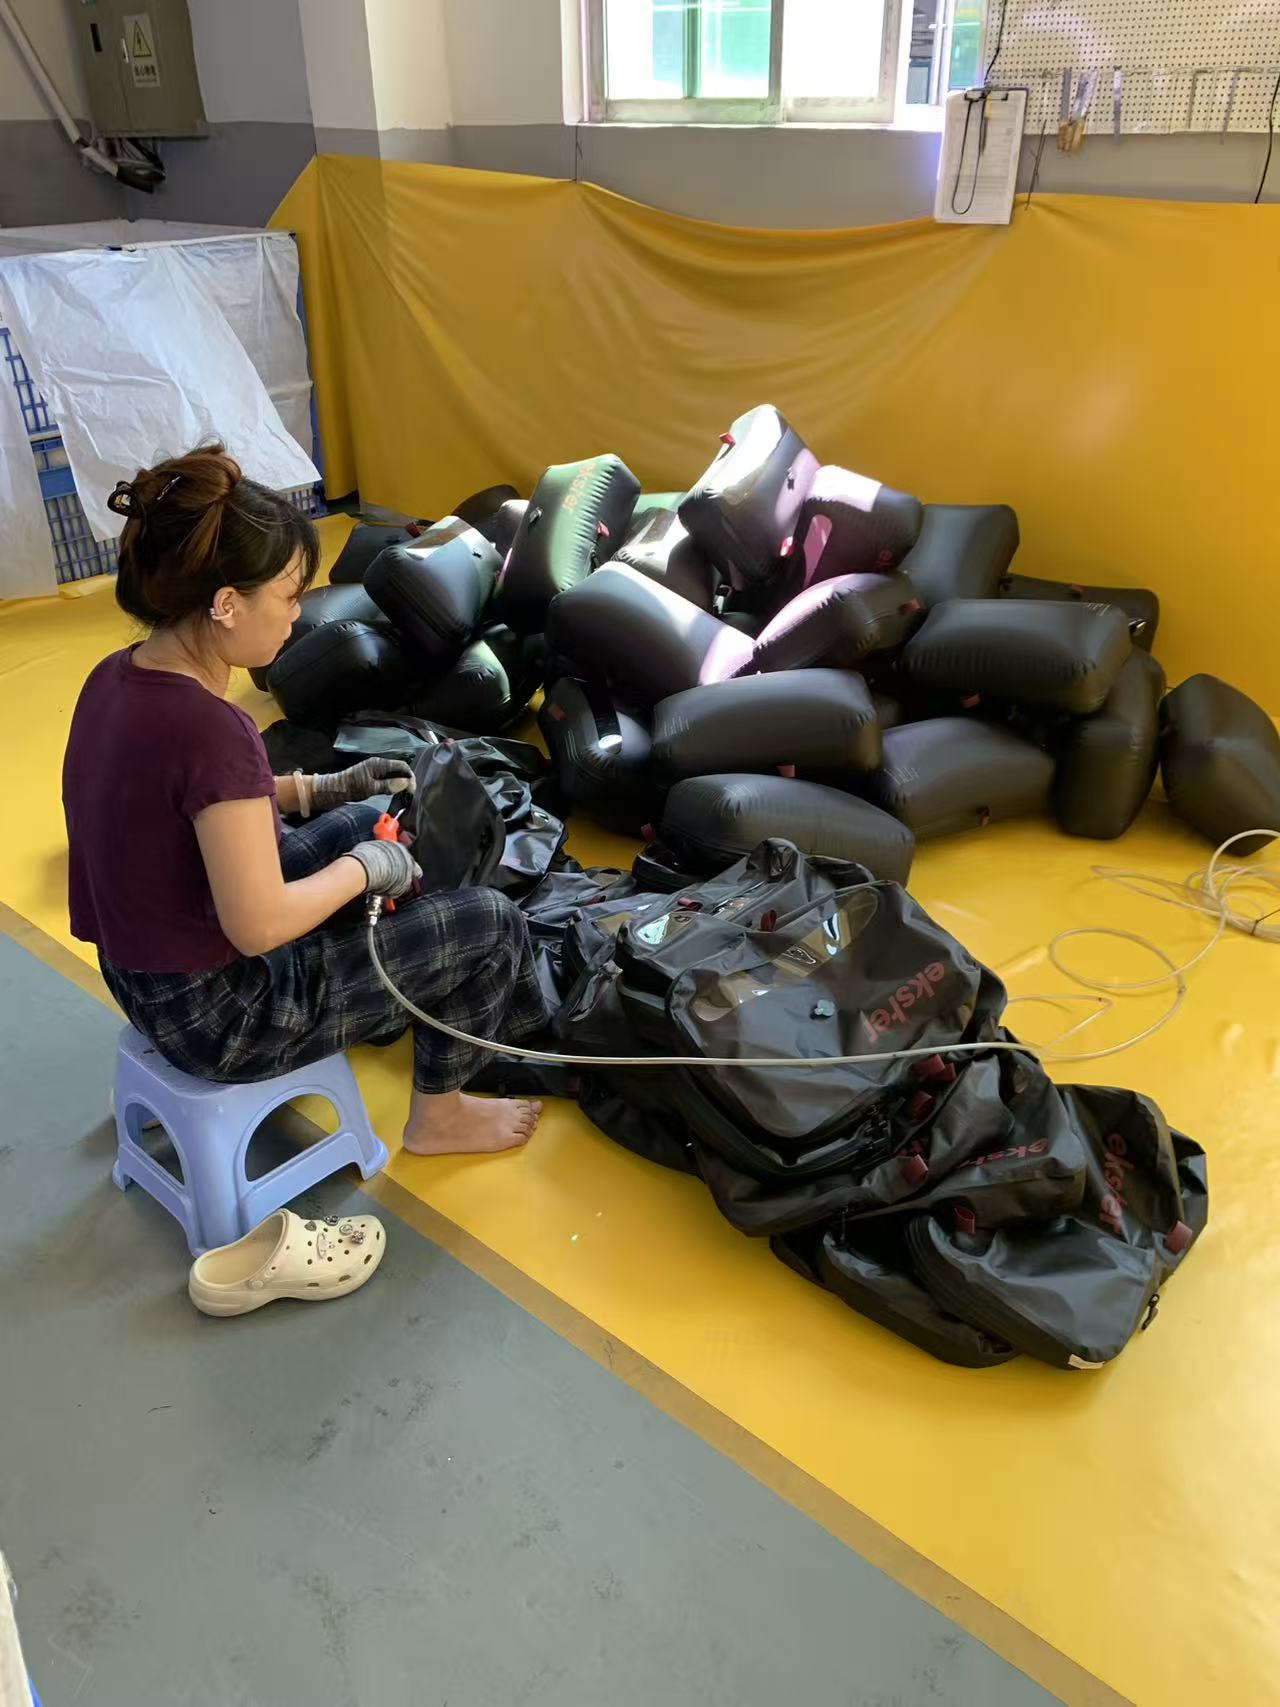
Dies ist der Schritt, der eine Kompressionsbeutellinie von einer allgemeinen wasserdichten Linie unterscheidet, und er läuft weiterjede Einheit statt einer Stichprobe. Jeder Beutel wird durch eine Luftpistole aufgeblasen, bis der Körper unter positivem Innendruck steht, dann in einer Charge beiseite gelegt und beobachtet.
Die Logik ist verständlich, da sie das Gegenteil des Vakuumtests ist und verschiedene Fehler abfängt.Durch das Aufpumpen wird jede Naht von innen nach außen gedrückt, Belastung der Schweißnähte, der Ventilhalterung, der Reißverschlussschnittstelle und des Fensterrahmens in der Richtung, in der sie am schwächsten sind. Eine Randnaht, die dem äußeren Wasserdruck standhält, öffnet sich unter dem inneren Druck. Taschen, die während des Beobachtungszeitraums aufgeblasen bleiben, vergehen; Alle, die weicher werden, werden gezogen und verfolgt.
Parallel dazu läuft das Kundeninspektionsverfahren –Auspacken, Vakuumextraktion, 24-stündige Ruhepause und Feststellung von Luftlecks– testet die entgegengesetzte Richtung, und bei diesem Produkt ist es kein Analogon für die Leistung: Es ist genau das, was der Endbenutzer mit der Tasche machen wird. Zwischen beiden bewährt sich die Dichtheit sowohl bei Über- als auch bei Unterdruck.
Jede Einheit wird aufgeblasen und gehalten – der Innendruck findet heraus, was der Außendruck verbirgt.
Die Produktbasis
Bild
Modell und Spezifikationen
Produktionsfähigkeit zeigt sich
Mindestbestellmenge
SL-P1083 Kompressionsbeutel mit integrierter Pumpe— 42×29×11 cm, 13,4L; elektrische Pumpe im Karosserieblech eingeschweißt; ABS-Gehäuse mit abgedichteter Dichtungsschnittstelle; verschraubte wasserdichte Kappe; USB-C, 1.500 mAh, ca. 90 Zyklen pro Ladung; 4.000 Pa, etwa 15 Sekunden; digitaler Countdown mit Auto-Stopp; geschweißtes klares TPU-Fenster; mit Gurtband umwickelte Kanten; geformter D-Ring auf einer geschweißten Ankerplattform.
Angetriebene Baugruppe, in eine abgedichtete Wand eingeschweißt – die komplexeste Konstruktion im Sortiment
300
SL-P1133 Kompressionsbeutel mit Handpumpe— 48×29×10 cm, 13,9L;Luftventil mit Schraubverschluss, Gewindekappe und Dichtung; ABS-Ventilgehäuse mit Silikondichtung; passende Kolbenhandpumpe; geformte TPU-Grifflaschen; geschweißtes klares TPU-Fenster; bis zu 70 % Volumenreduzierung.
Von der Membran unabhängige Gleitringdichtung – die robusteste Ventilarchitektur
Ventilintegration in drei Größen durch gemeinsame Werkzeuglogik
500
Ventilarchitektur, Filter- und Deflektorausstattung, Pumpentyp, Fensterscheibe, Reißverschluss, Randeinfassung, Aufhängeteile, Größen, Farbgebung und Branding können alle pro Bestellung angegeben werden, oder eine Tasche kann anhand einer Skizze entwickelt werden.
Qualitätskontrolle
Die Qualität wird in drei Stufen unterteilt.IQCdeckt eingehendes TPU-Laminat hinsichtlich Schichtdicke, Haftung und Schweißbarkeit abVentilbaugruppen, Membranen, Dichtungen, Pumpeneinheiten, Batterien, versiegelte Reißverschlüsse und Bindebändergegen den unterzeichneten Standard, mit Farbunterschied und Echtheit.IPQCdeckt Schnitttoleranz, Fensterschweißparameter, Ventilsitz und -erfassung, Pumpengehäusedichtung, Reißverschlussschweißkontinuität und Umfangsschweißnahtintegrität ab, mit Schältests an Probeschweißnähten bei jedem Laufstart.OQCdeckt ISO 2859 AQL-Probenahme, Vakuumretentionstests und Goldprobenvergleich ab, wobei SGS- oder QIMA-Inspektion verfügbar ist.
Dazwischen liegen die beiden Richtungstests:100 % Inflations-Dichtheitsprüfungunter positivem Innendruck und dem Kundeninspektionsverfahren vonAuspacken, Vakuumextraktion, 24-stündige Ruhepause und Feststellung von Luftlecksunter Unterdruck. Darüber hinaus führt das Labor Schweißnaht- und Schälfestigkeit, Reißverschluss-Ermüdungszyklen, Ventilzyklen, Pumpenzyklus- und Batterieladezyklustests, Pumpengehäuse-Dichtungstests, Durchstoß- und Reißfestigkeit, Zug- und Berstfestigkeit, Fensterflexibilität und -klarheit, Abrieb- und Farbechtheit durch.
FAQ: Herstellung von Kompressionsbeuteln
F: Warum verlieren Kompressionsbeutel das Vakuum, wenn die Nähte gut aussehen? A: Häufig handelt es sich eher um das Zwerchfell als um eine Naht. Von Kleidung und Bettzeug abgegebene Fasern können in die Luftlöcher des Ventils gelangen und die Membran teilweise offen halten, sodass sich der Beutel langsam wieder auffüllt – weshalb Benutzer von Undichtigkeiten berichten, die sie nicht lokalisieren können. Ein Filterelement, radiale Luftleitbleche und ein Schraubdeckel lösen dieses Problem.
F: Wie ist das Ventil am Beutel befestigt? A: Durch mechanisches Einfangen und Zusammenkleben wird die Beutelwand zwischen einem inneren Ventilkörperflansch und einer äußeren Haltekappe eingeklemmt und der Flansch wird mit der Wand verbunden. Die alleinige Verklebung löst sich bei wiederholten Pumpzyklen; Allein Lecks an der Schnittstelle erfassen.
F: Aus welchem Material sollte das Ventil bestehen? A: Kompatibel mit der Innenfläche der Tasche. Verbindungen zwischen ähnlichen Materialien sind wesentlich zuverlässiger als Klebeverbindungen zwischen unterschiedlichen Kunststoffen. Daher sollte der Ventilflansch eines TPU-Beutels aus einem kompatiblen schweißbaren Polymer bestehen. Geben Sie es neben dem Laminat an.
F: Warum sollten die Beutel aufgeblasen werden, anstatt sie nur einem Vakuumtest zu unterziehen? A: Weil die beiden unterschiedliche Fehler finden. Das Aufpumpen belastet jede Naht, die Ventilhalterung, die Reißverschlussschnittstelle und den Fensterrahmen von innen nach außen – in die Richtung, in der sie am schwächsten sind. Wir führen bei jeder Einheit einen Inflationstest und einen Vakuumtest mit 24-stündigem Halt durch.
F: Ist die Herstellung einer Einbaupumpe schwieriger? A: Erheblich. Eine mit Strom versorgte Baugruppe, die in eine flexible, abgedichtete Wand eingeschweißt ist, benötigt eigene Schweißparameter, ein abgedichtetes ABS-Gehäuse, eine verschraubte wasserdichte Kappe und unabhängige Tests der Gehäusedichtung, der Motorradlebensdauer und des Batterieladezyklus.
F: Wie sind die Mindestbestellmenge und die Vorlaufzeiten? A: Ab 300 Stück bei den Pumpenmodellen und 500 beim Reiseset in drei Größen, mit Mustern in 7–15 Tagen und Produktion 30–45 Tagen nach Freigabe.
Sprechen Sie mit der Fabrik
Um einen maßgeschneiderten Vakuumkompressionsbeutel in Produktion zu geben, wenden Sie sich an Sealock unterinfo@sealock.com.hkoder +86-769-82009361. Über zwanzig Jahre Hochfrequenzschweißen und industrielles Nähen unter einem Dach, Ventil- und Pumpenintegration, 100 % Aufblas-Dichtheitsprüfung, doppelte Produktion zwischen China und Vietnam und ein vollständiges Kundenkontrollverfahren für jede Lieferung.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик