Sealock ist ein Hersteller und OEM-Lieferant von kundenspezifischen Fahrrad- und Motorradtaschen. Eine Tasche für ein Fahrzeug besteht eigentlich aus zwei Produkten in einem:ein versiegelter Behälter und ein Montagesystem, das anhaltenden Vibrationen standhalten muss. Sie werden unterschiedlich hergestellt, sie versagen unterschiedlich und in dieser Kategorie ist die Halterung die härtere Hälfte. Dieser Leitfaden behandelt, wie das Montagesystem tatsächlich in eine geschweißte Schale eingebaut wird, welche Komponenten für diese Kategorie spezifisch sind und warum die Produktionsreihenfolge von der Halterung und nicht von der Tasche bestimmt wird.
Warum der Berg den Bau anführt
Bei den meisten wasserdichten Produkten wird zuerst das versiegelte Gehäuse entworfen und dann das Tragesystem hinzugefügt. Bei einer Fahrzeugtasche ist die Reihenfolge umgekehrt, dennJeder Befestigungspunkt ist eine Durchdringung der Barriere und seine Position wird durch das Fahrrad und nicht durch den Designer festgelegt.Die Riemenpositionen werden durch den Lenkerdurchmesser, die Form des Oberrohrs, die Länge der Sattelstütze oder die Geometrie eines Soziussitzes bestimmt – und diese Positionen bestimmen dann die Schweißkarte, die wiederum die Form vorgibt.
Die erste Entscheidung in der Entwicklung ist also nicht die Tasche. Hier verlaufen die Riemen, und alles, was stromabwärts liegt, folgt daraus. Das Verschieben eines Riemenanschlusses, nachdem Werkzeug vorhanden ist, ist teuer; Es kostet nichts, es zuerst zu entscheiden.
Die Gurte werden zuerst angebracht, während das Panel flach ist – alles andere ist um sie herum aufgebaut.
Geschweißte Riemenanschlüsse
Ein Riemen muss von innen oder durch eine versiegelte Hülle an das Fahrrad gelangen, und es gibt zwei Möglichkeiten, dies zu tun. Das Umwickeln des Riemens um die Außenseite des Taschenkörpers ist einfacher und funktioniert schlecht: Der Riemen gleitet, die Tasche dreht sich auf den Stangen und die Last konzentriert sich dort, wo das Gurtband gerade greift.
Die bessere Konstruktion ist ageschweißter Anschluss— eine verstärkte Öffnung, die in die Schale eingeschweißt ist und durch die der Riemen verläuft, so dass die Last durch eine speziell entwickelte Funktion und nicht durch Reibung am Taschenkörper getragen wird. Es folgen drei Anforderungen:
Der Hafen ist eine DurchdringungEs ist also als separates Prozessfenster mit eigenen Schweißparametern und eigener Prüfung abgedichtet, genau wie ein Ventil.
Es trägt die gesamte montierte Last, einschließlich Stoßbelastungen über Schlaglöchern, daher ist die Bewehrung dahinter genauso wichtig wie die Schweißnaht.
Es wird auf den Fehlermodus getestet, nicht auf die Nennlast.Eine Lenkertasche versagt nicht nach und nach – sie hält und dann nicht mehr, und die Folge ist eine Tasche im Vorderrad.
Lastanker: Vernäht, bevor sich die Schale schließt
Wie bei jedem tragenden Punkt in unserem Sortiment gilt das auch für Ankerunter hoher Spannung zu flachen Platten vernäht, bevor die Schale verschweißt wird, sodass der perforierte Fußabdruck unter der geschweißten Haut landet. Ein rein geschweißter Anker kann sich unter anhaltender Scherung lösen, und Scherung ist genau das, was ein Band ausübt.
Die Fahrrad- und Motorrad-Besonderheiten dazu:
Verstärkungsflicken unter jedem Gurtanker, da die Last über ein schmales Gurtband aufgebracht wird und über eine Fläche verteilt werden muss.
Box-X, wo Platz ist, Riegel, wo keiner ist, wobei die Dichte auf die Last eingestellt und nicht maximiert wird.
Gebondeter Nylon- oder Polyesterfaden, Tex 40 oder schwerer, UV-stabil an der exponierten Stelle.
Redundante Aufbewahrung– eine unabhängige Schnalle, die neben dem Klettverschluss angebracht ist, sodass der Halt nie von einem System abhängt.
Klettverschluss ist ein Verbindungsproblem
Klettverschluss ist die Standardbefestigungsschnittstelle in dieser Kategorie, und die Art der Befestigung entscheidet darüber, wie lange es hält. Der Grundsatz gilt für alle Schweißkonstruktionen:Eine Schweißung zwischen kompatiblen Harzen ist wesentlich zuverlässiger als eine Klebeverbindung zwischen unterschiedlichen Materialien.Wenn der Klettverschluss mit einem kompatiblen Untergrund verschweißt wird, handelt es sich bei der Verbindung um eine Materialverschmelzung; Wo es mit einem inkompatiblen Material verklebt wird, handelt es sich um eine Klebefuge mit eigenem Alterungsverhalten.
Zwei Produktionskonsequenzen, die es wert sind, spezifiziert zu werden:
Auf den Untergrund abgestimmte Befestigungsart— an kompatibles Material geschweißt oder mit einer Unterlage vernäht, wenn die Materialien nicht verschmolzen werden können.
Zyklustest mit vorhandener Kontamination.Ein Riemen, der im Labor sauber greift und bei darin eingebettetem Straßensplitt versagt, wurde nicht auf die Umgebung getestet, in der er eingesetzt wird. Wir testen Klettverschlüsse im schmutzigen Zustand, weil sie so verwendet werden.
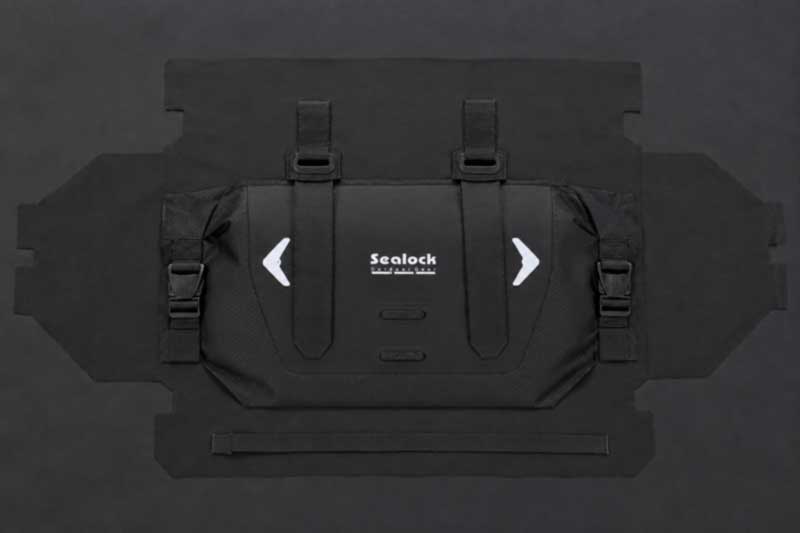
Port, Gurtband und reflektierende Folie – drei separate Schweißnähte, drei separate Prozessfenster.
Retroreflektierende Folie zum Schweißen
Reflektierende Elemente sind eher eine Sicherheitskomponente als eine Stylingkomponente an einer Fahrzeugtasche, und ihre Befestigung durch Kleben oder Nähen führt zu den beiden Fehlermöglichkeiten, die Käufer bei Rücksendungen sehen: Ablösen der Folie an den Rändern und Nähte, durch die Wasser eindringen kann.
Verschweißen der retroreflektierenden Folie mit der Schalevermeidet beides. Es wird Teil der versiegelten Oberfläche, ohne dass Klebstoff altert und es keine Perforationen gibt. Die Produktionsanforderungen sind die gleichen wie bei jeder Schweißung mit unterschiedlichen Materialien – die Parameter werden so eingestellt, dass das höhere Glasübergangsmaterial zuerst erhitzt und in das niedrigere geleitet wird – und die Überprüfung ist spezifisch:Reflexionsbeständigkeit nach Abrieb, Waschen und UV-Einwirkung getestet, denn ein reflektierendes Element, das nicht mehr reflektiert, ist ein Sicherheitsmerkmal, das stillschweigend abgelaufen ist.
Geformte Hartschalen
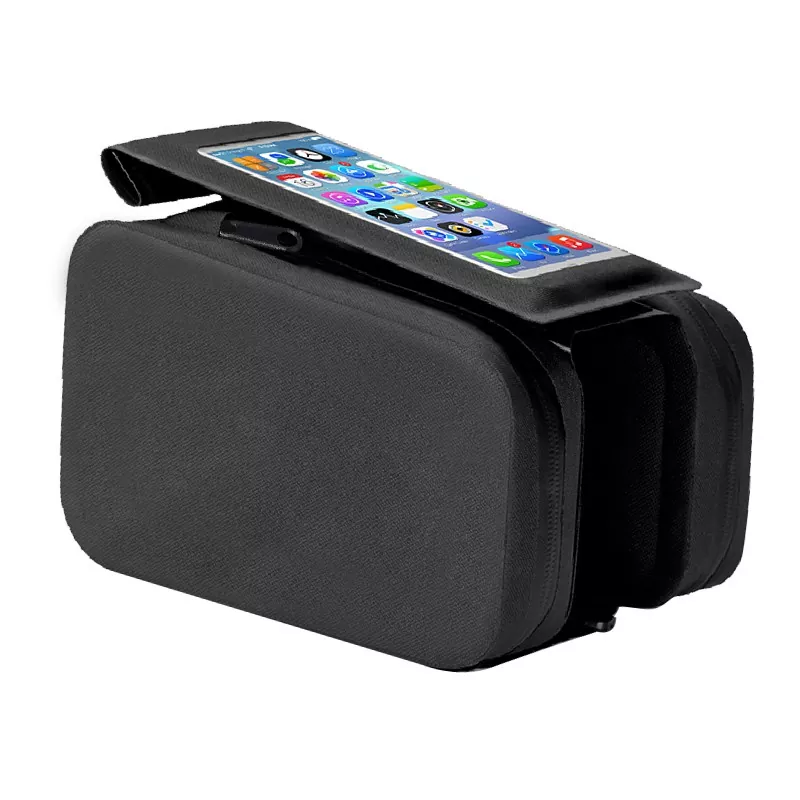
Bei einigen Produkten in dieser Kategorie handelt es sich überhaupt nicht um geschweißte Beutel. Eine Oberrohrtasche mit starrer Schale istthermogeformt, und der Prozess hat seine eigene Logik:
Der Schaumstoff wird vor dem Formen auf den Stoff laminiert– typischerweise EVA oder vernetztes Polyethylen, das mit dem Obermaterial verbunden und dann als Verbundwerkstoff geformt wird.
Der Oberstoff muss eine Laminierung vertragen und eine gewisse Dehnbarkeit aufweisen, da es eine dreidimensionale Form ohne Faltenbildung annehmen muss.
Die Werkzeugkosten sind niedriger als beim Spritz- oder Blasformen, was geformte Schalen für Mengen in der Beutelindustrie und nicht nur für Mengen in der Kunststoffindustrie nutzbar macht.
Für eine Marke ist das wissenswert, weil es die Kostendiskussion verändert: Ein geformtes Hartschalenprodukt verfügt über Werkzeuge, aber nicht über das Werkzeugbudget, das ein starres Kunststoffgehäuse erfordern würde.
Die Rolllinie, zweimal am Tag geknittert
Bei Roll-Top-Lenkertaschen und Sitzrucksäcken wird das Verschlussband zu Beginn und am Ende jeder Fahrt gefaltet – Tausende von Zyklen pro Jahr auf den gleichen wenigen Zentimetern. Die Produktionsantworten sind averstärkter Rollenabschnittan jeder Verschlusslinie und ein für die Faltdauer ausgewähltes Material: TPU-laminiertes Gewebe verträgt wiederholtes Falten und bleibt bei kaltem Wetter biegsam, wo starre Beschichtungen steif werden und schließlich entlang der Falte reißen.Ermüdungstest des Verschlussbandesnach mehrmaligem Falten ist daher ein fester Bestandteil des Testplans dieser Kategorie.
Der Produktionsablauf
Montagelayout– Gurtpositionen, die vor allem anderen an der Zielgeometrie des Fahrrads ausgerichtet sind.
Schneiden— Platten, Verstärkungsflächen, Gurtband und reflektierende Folie, auf Toleranz zugeschnitten.
Ankernähte an Flachpaneelen— Box-X und Bar-Tack mit Backing-Patches, bei hoher Spannung.
Bauteilschweißen— Riemenanschlüsse, Ventilmontage, reflektierende Folie, Fensterscheiben, jeweils mit eigenem Parametersatz.
Karosserieschweißen— Umfangsnähte bei 27,12 MHz, mit Testschweißungen und Schältests bei jedem Laufstart.
Verschlussmontage— Rollbandverstärkung, Reißverschlussinstallation, Schnallen und Versteller.
Vibrations- und Wasserprüfung, dann Verpackung.
Die Produktbasis
Bild
Modell und Spezifikationen
Produktionsfähigkeit zeigt sich
Mindestbestellmenge
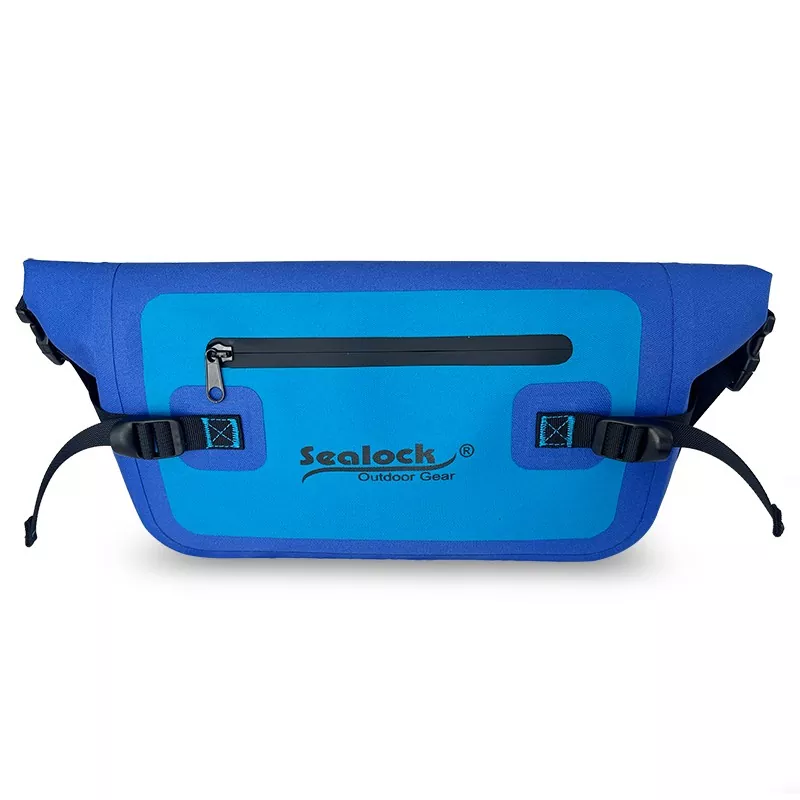
SL-K060B Rolltop-Lenkertasche— 7L; RF-geschweißter TPU-laminierter Ripstop; beide Enden aufrollbar; Gewinde-Spülventil mit Dichtung, Schweißmontage;zwei Stangengurte durch geschweißte Anschlüsseplus eine unabhängige Halteschnalle; vier verschweißte retroreflektierende Elemente; IPX6.
Geschweißte Riemenanschlüsse, Ventilmontage und reflektierende Folie in einem Gehäuse – vier separate Prozessfenster
300
SL-K041 Oberrohrtasche mit Telefonfenster — geformte EVA-Hartschale; transparentes Touch-Fenster mit Klappklappe; zwei Reißverschlussfächer; Kabelanschluss; drei Klettbänder; passend für runde, Aero- und Carbon-Oberrohre.
Thermogeformte Schale mit klarem Fenster und Kabelanschluss – ein anderes Verfahren als Schweißen
500
SL-K054 3D-Shell-Satteltasche— 1L; TPU;3D-geformte Schale mit einem inneren wellenförmigen stoßdämpfenden Kissen; gegen Durchbiegung konstruierte Gurte; zwei Steckriemen plus Gummischnalle; reflektierendes Band; Rücklichthaken; ISO 9001.
Geformte 3D-Form mit Innenkissen und Anti-Durchbiegungsgurt-Konstruktion
300
SL-K001 Geschweißte Fahrrad-Fronttasche— 10L; 500D PVC-Netz mit ABS; Hochfrequenz-Schweißnähte; wasserdichte Innentasche; IPX6; BSCI, ISO 9001; Probe 7–10 Tage.
Geschweißte Schale kombiniert mit einer steifen ABS-Komponente
200
SL-C704 Motorrad-Satteltaschen 80L— 80L als 40L×2;50 kg Tragfähigkeit; haltbares PVC; Klettverschluss und zwei längenverstellbare Riemen; stabile Schultergurte; Reflektierende Schilder auf beiden Seiten.
Anker, die für eine Last von 50 kg bei anhaltenden Vibrationen auf der Autobahn ausgelegt sind
300–500
SL-C668 Rücksitztasche 40L— 40L; 50 kg Kapazität; starkes, langlebiges PVC,Nahtlos verschweißt, abwischbar; Reflektierende Logos auf beiden Seiten.
Nahtlos verschweißter Körper im Großformat mit verschweißten reflektierenden Elementen
300–500
Halterungslayout, Gurt- und Anschlusskonfiguration, Haltehardware, reflektierende Platzierung, Ventil, Schalenkonstruktion und Branding können alle pro Bestellung angegeben werden, oder ein Produkt kann anhand einer Skizze entwickelt werden. Wenn eine maßgeschneiderte Schale oder geformte Komponente erforderlich ist, werden die Werkzeuge separat angeboten. Muster 7–15 Tage, Produktion 30–45 Tage nach Genehmigung, aus Dongguan oder Ho-Chi-Minh-Stadt.
Qualitätskontrolle
Die Produktion läuft unter einem ISO 9001-Qualitätssystem, das in drei Stufen unterteilt ist:IQC(eingehendes beschichtetes Gewebe für Beschichtungsdicke, Haftung und Schweißbarkeit sowie Gurtband, Klettverschluss, Schnallen, Ventile, reflektierende Folie, EVA- und ABS-Komponenten gemäß der unterzeichneten Norm),IPQC(Schnitttoleranz, Schweißnahtintegrität an Karosserienähten, Riemenanschlüssen, Ventilbefestigungen und reflektierender Folie, Ankernähte mit Rückseitenüberprüfung und Montagemontage, mit Schältests an Probeschweißnähten bei jedem Laufstart) undOQC(AQL-Probenahme, Wasserstrahlprüfung gemäß der angegebenen Bewertung und Vergleich von Goldproben, mit SGS- oder QIMA-Inspektion verfügbar). Vor der Massenproduktion wird ein Vorproduktionsmuster genehmigt und vor jedem Versand wird eine Endkontrolle durchgeführt.
Das kategoriespezifische Laborprogramm:Vibrationstests an belasteten Halterungen, Klett-Zyklustests bei vorhandener Verunreinigung, Zugfestigkeit von Riemen und Anschlüssen bei Nennlast und darüber hinaus bei ruckartiger Belastung, Verschlussbandermüdung an den Rollenlinien, Ventildichtungstests nach wiederholten Zyklen, Reflexionsbeständigkeit nach Abrieb, Waschen und UV-Strahlung, Kältebiegung sowie Einwirkung von Salz und Straßenschmutz, neben der Haftfestigkeit unter Schälbelastung.
FAQ: Herstellung von Fahrrad- und Motorradtaschen
F: Warum bestimmt das Montagesystem die Werkzeugausstattung? A: Weil die Gurtpositionen durch die Geometrie des Fahrrads und nicht durch den Designer festgelegt werden und jeder Befestigungspunkt eine Durchdringung der versiegelten Hülle darstellt. Diese Positionen legen die Schweißkarte fest, die wiederum die Matrize festlegt. Entscheiden Sie sich vor dem Werkzeugbau und es kostet Sie nichts; Bewegen Sie sie später und es ist teuer.
F: Was ist ein geschweißter Riemenanschluss und warum wickelt man den Riemen nicht einfach um die Tasche? A: Eine geschweißte Öffnung ist eine verstärkte, abgedichtete Öffnung, durch die das Band verläuft, sodass die Last von einer speziell dafür entwickelten Funktion getragen wird. Ein um den Körper gewickelter Riemen gleitet, lässt die Tasche rotieren und konzentriert die Last dort, wo sie gerade greift.
F: Wie soll der Klettverschluss befestigt werden? A: Nach Möglichkeit auf ein kompatibles Substrat geschweißt, da eine Schweißung zwischen kompatiblen Harzen weitaus zuverlässiger ist als eine Verklebung zwischen unterschiedlichen Materialien. Wo eine Verschmelzung nicht möglich ist, mit Unterlage vernäht. Und es sollte zyklisch auf vorhandene Verunreinigungen getestet werden, denn so wird es verwendet.
F: Warum reflektierende Folie schweißen statt nähen oder kleben? A: Weil sich der Kleber an den Kanten löst und die Nähte die Barriere perforieren. Die geschweißte Folie wird Teil der versiegelten Oberfläche und wir überprüfen die Reflexionsbeständigkeit nach Abrieb, Waschen und UV-Strahlung.
F: Wie wird eine geformte Hartschale hergestellt und sind die Werkzeuge teuer? A: Thermogeformt – Schaumstoff, der auf den Oberstoff laminiert und dann zu einem Verbundstoff geformt wird. Die Werkzeugkosten sind geringer als beim Spritz- oder Blasformen, wodurch eine geformte Hülle bei Beutelvolumina und nicht nur bei Kunststoffvolumina realisierbar ist.
F: Was ist der entscheidende Test in dieser Kategorie? A: Vibration an der geladenen Halterung. Eine Fahrzeugtasche versagt nicht allmählich, daher wird die Halterung anhand der Folgen eines Versagens und nicht anhand ihrer Nennlast getestet – und aus dem gleichen Grund werden die Befestigungselemente unabhängig vom Klettverschluss spezifiziert.
Sprich mit der Fabrik
Um eine maßgeschneiderte Fahrrad- oder Motorradtasche in Produktion zu geben, wenden Sie sich an Sealock unterinfo@sealock.com.hkoder +86-769-82009361. Über zwanzig Jahre Hochfrequenzschweißen und industrielles Nähen unter einem Dach, geschweißte Riemenanschlüsse und reflektierende Folie, Formschalenfähigkeit, vibrationsgetestete Montagesysteme, ISO 9001-Produktion und duale Produktion zwischen China und Vietnam.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик